アメリカ・ウィスコンシン発、木工旋盤メーカーがつくる刃物
Robust Tools社は、American Beauty、Sweet 16、Scoutといった木工旋盤で知られるアメリカのメーカーです。旋盤づくりで培った機械加工の精度を、そのまま刃物に持ち込んでいます。
材料は米国産のプレミアムHSS(M2相当)。削り出したあとHRC 62〜64に熱処理し、さらにRobust社の窒化処理を施して仕上げられます。

窒化処理 ― 表面だけを1880HVまで硬くする
窒化処理は、メッキや被膜ではありません。窒素と炭素を金属の内部へ拡散させる処理なので、剥がれることも、めくれることもありません。芯はM2のまま粘りを保ち、表面0.05mmだけが1880HV——M2の母材の約2.4倍、その鋼自身が含むどの炭化物よりも硬い層になります。
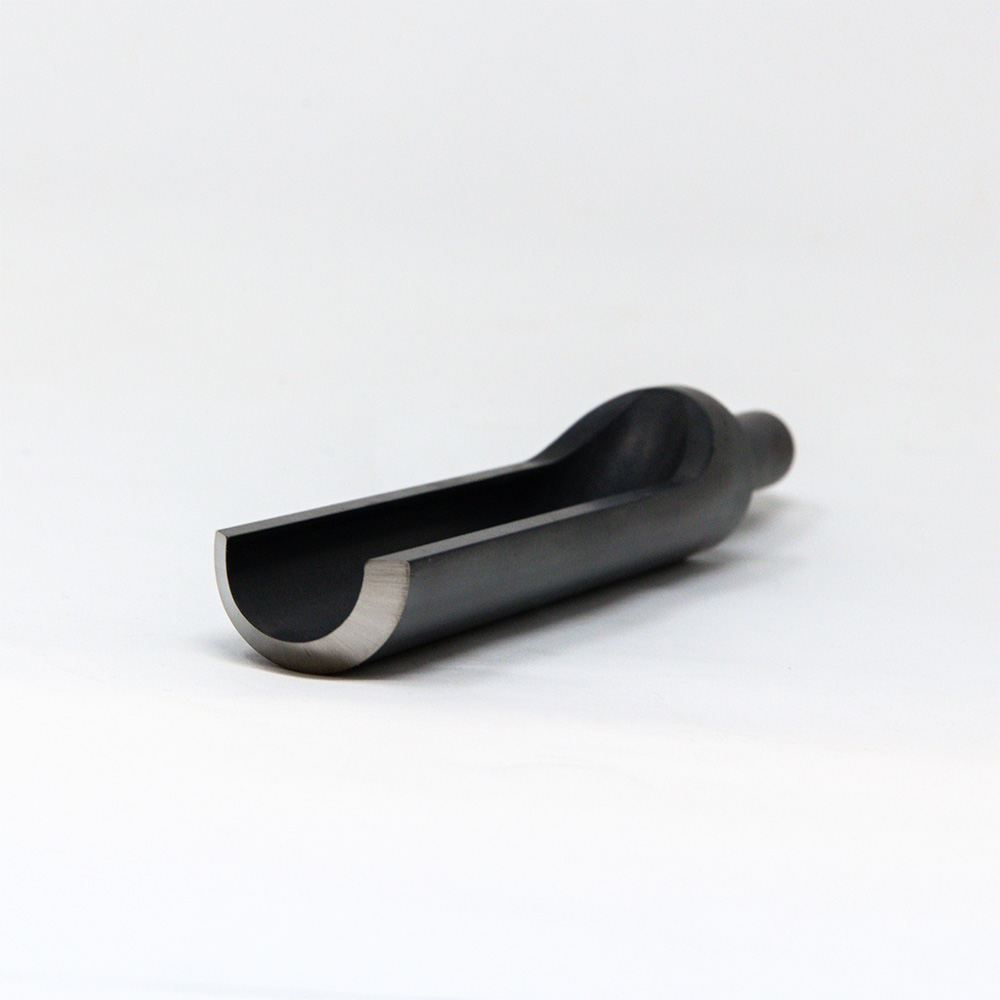
ガウジを研ぐとき、削るのはベベルだけで、フルートの内側は研ぎません。切れ刃は「研いだベベル」と「フルート」が交わる線にできます。つまりフルート側の窒化層が残っているかぎり、何度研ぎ直しても刃先は硬い層の縁にあり続けます。
しかも、硬いフルート側より軟らかいベベル側のほうが先に減っていくため、刃先は丸くならず、薄い形を保ったまま後退していきます。ネズミの前歯と同じ原理です。
研ぎやすさは通常のHSSと変わりません。層が薄いため、従来のホワイトアランダム砥石でもCBNホイールでも問題なく研げます。
詳しくは以下の記事をご覧ください。窒化処理について解説しています。

無垢棒からの削り出し ― 折れる場所がない
一般的なラフィングガウジは、板状の鋼を曲げて成形し、後ろに細いタング(茎)を伸ばしてハンドルに差し込む構造です。このタングは、ラフィングガウジで最も弱い部分として知られています。
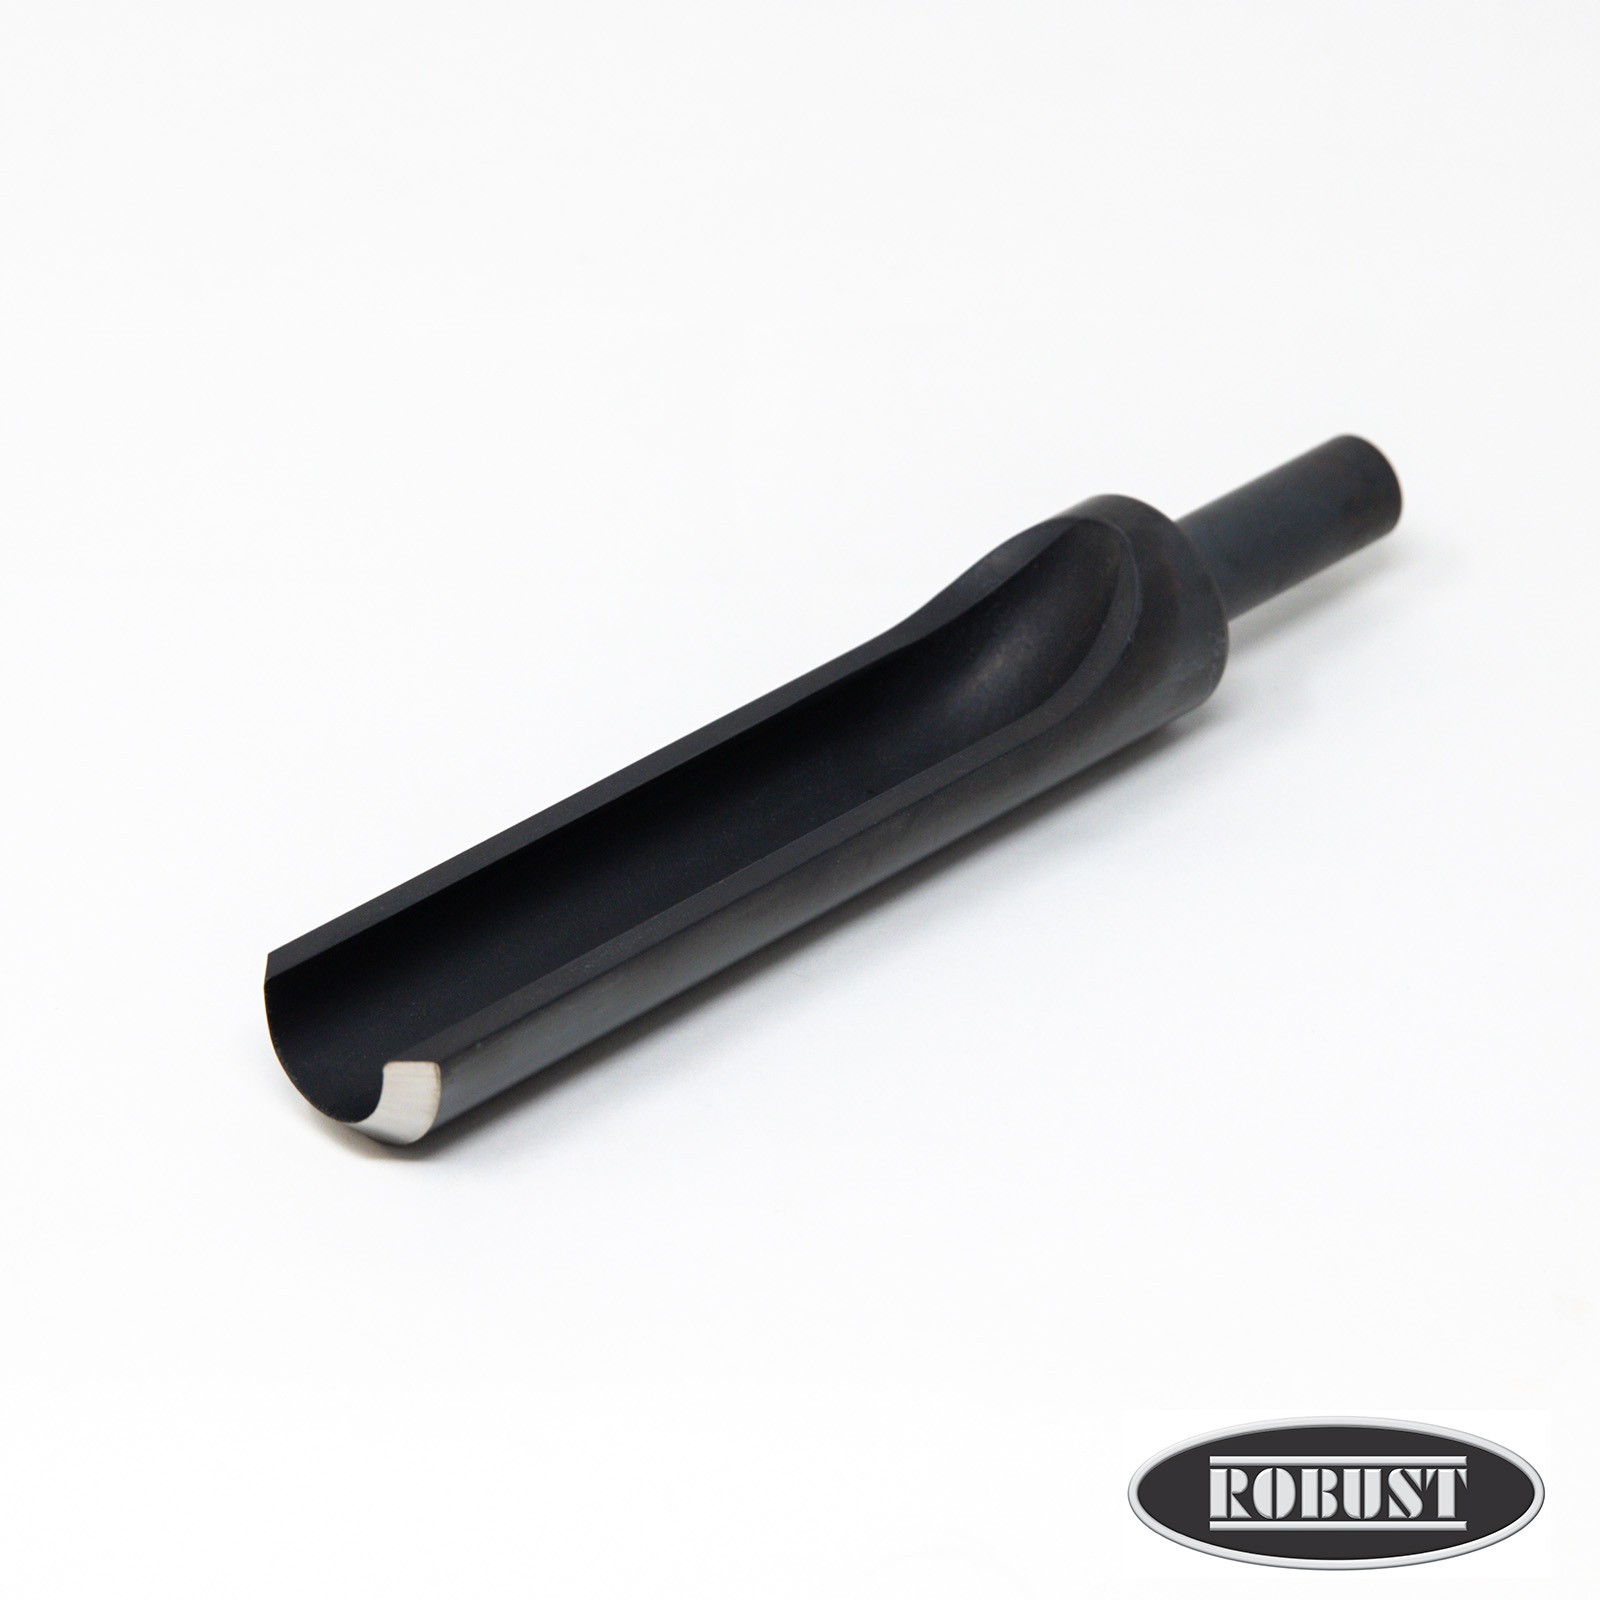
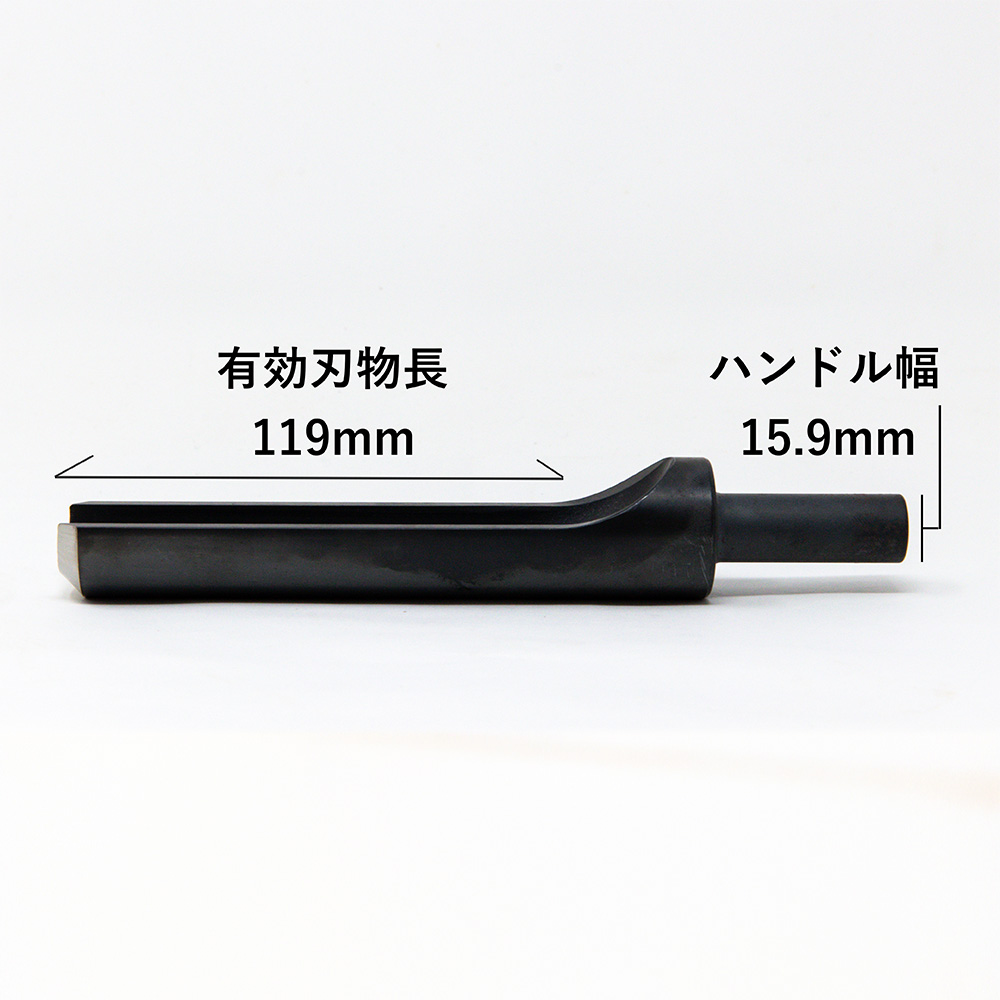
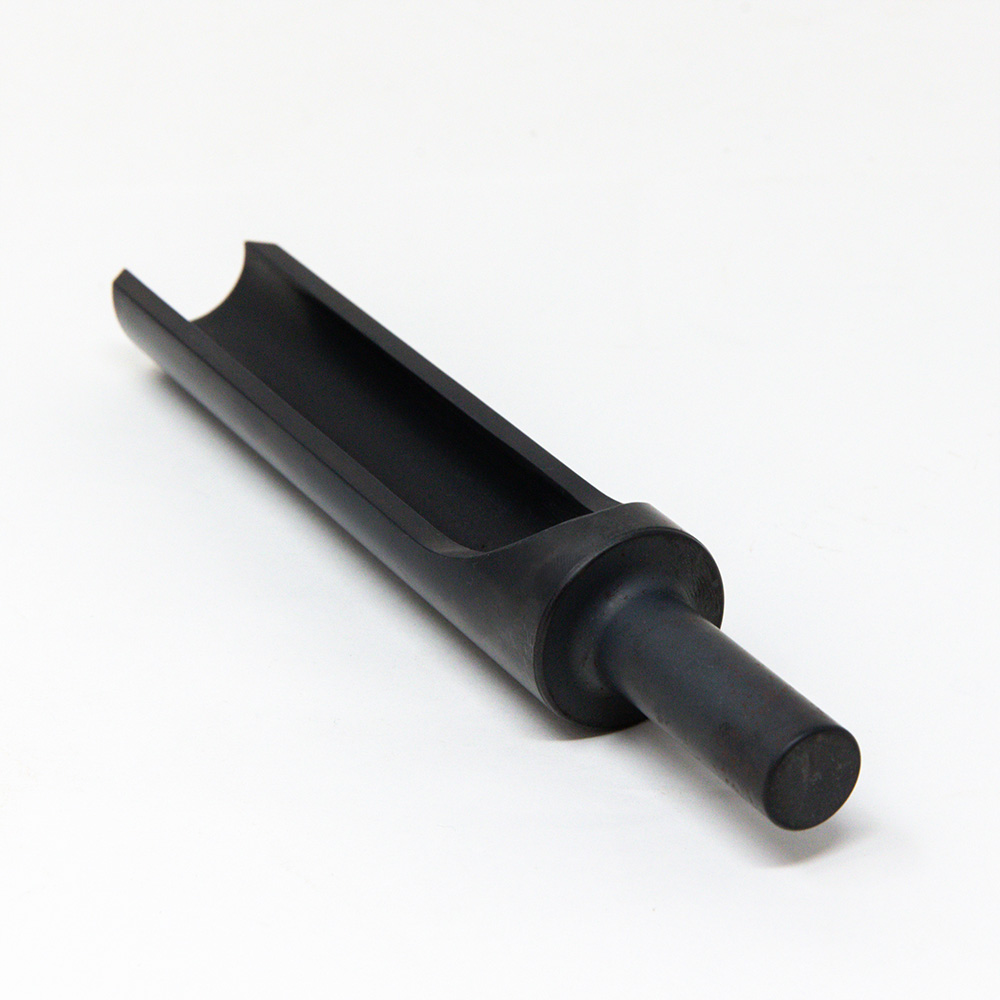
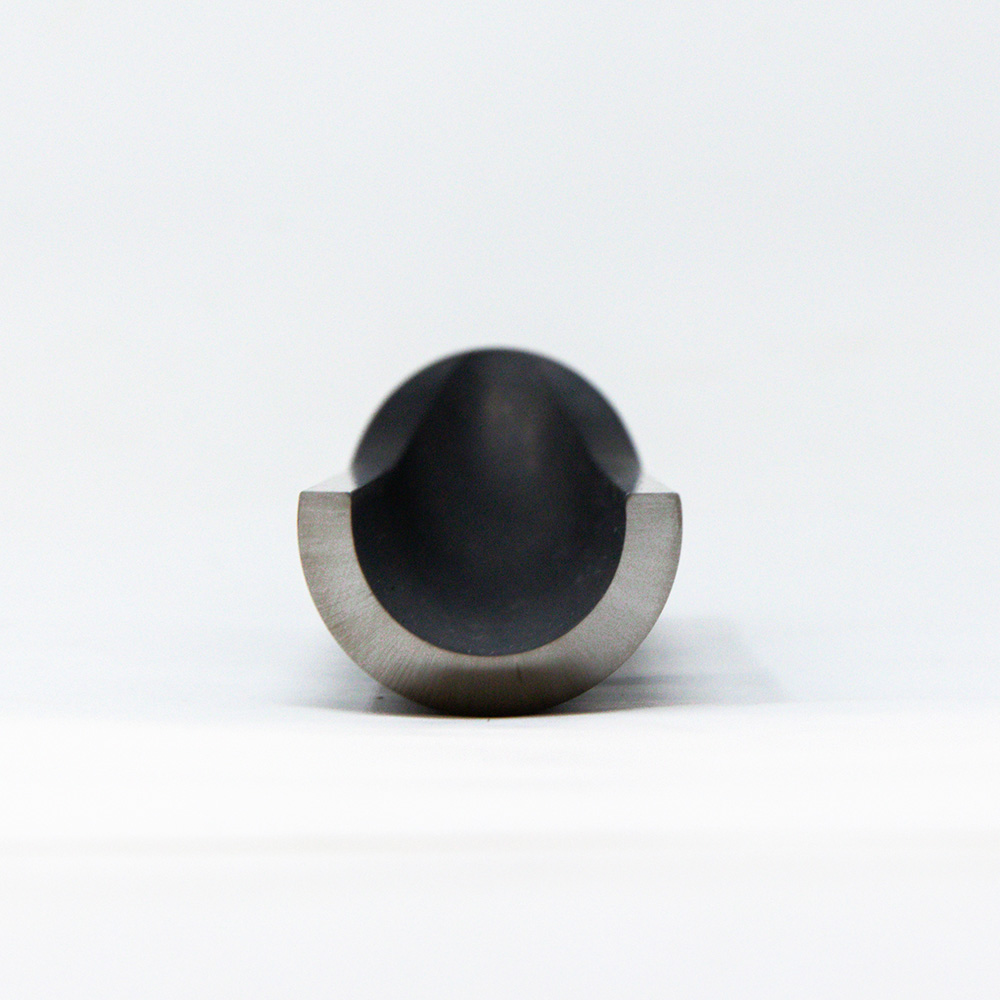
Robustのラフィングガウジは、**丸棒から丸ごと削り出されています。**フルート部は31.75mm径、その後ろのシャンクは15.9mm径に削られた、継ぎ目のない一本の丸軸。差し込んだ薄い板ではありません。
荒取りは、刃物にいちばん大きな力がかかる作業です。その工程を担う道具の構造としては、これ以上ないほど素直なつくりだと思います。
注意:スピンドル(縦木)専用
Robust社も商品ページで明記していますが、スピンドルラフィングガウジは、スピンドル(縦木・センターワーク)を削るための道具です。ボウル(横木・フェイスワーク)には絶対に使わないでください。
横木の荒取りにラフィングガウジを使うのは、木工旋盤で最も危険な行為のひとつとされています。横木の荒取りに使用する場合は自己責任となります。
45度の研ぎ角と、鏡面仕上げのフルート
工場出荷時点で45度に研がれています。ラフィングガウジとして最も標準的で、扱いやすい角度です。
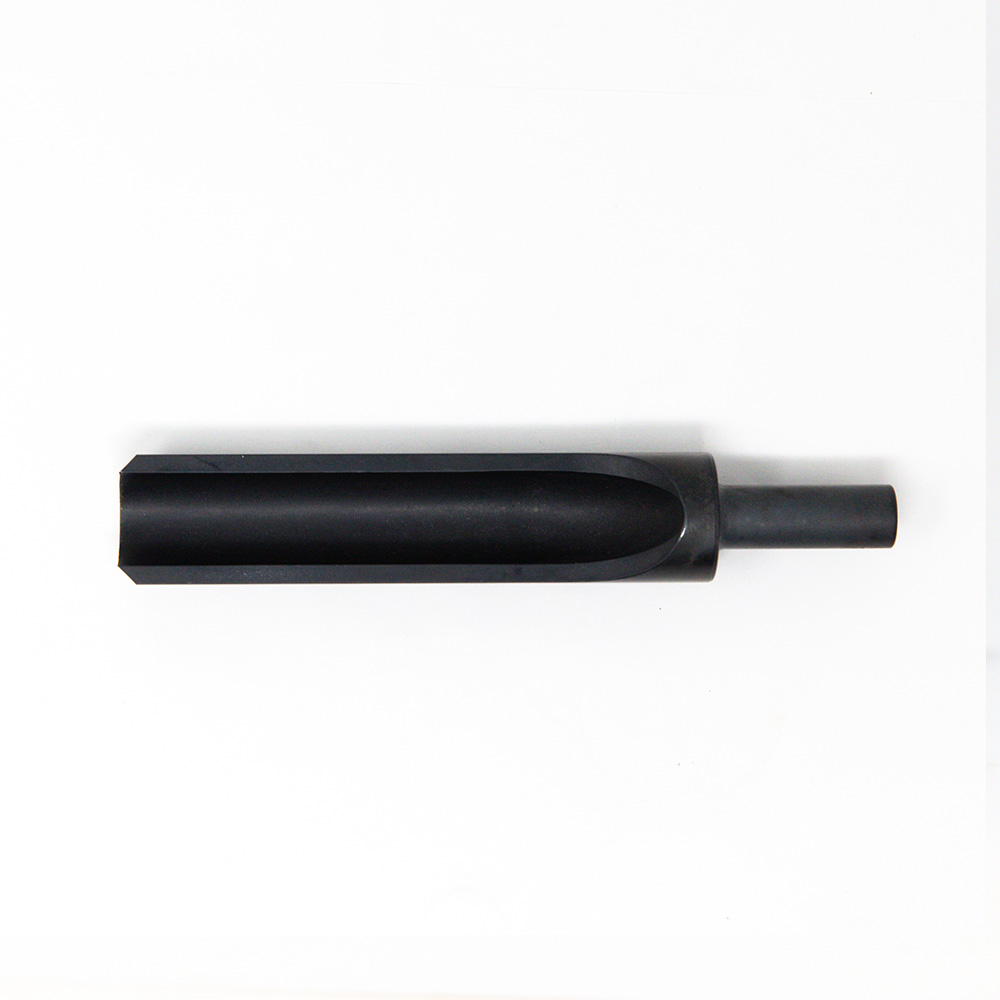
フルートの内面は鏡面に磨かれています。切れ刃は「ベベルとフルートの交線」ですから、フルート側が滑らかであるほど、刃先は微細な凹凸のない、素直な線になります。切りくずの離れがよく、樹脂の付着も減ります。窒化処理による摩擦低減と合わせて、削っているときの手応えに出てくる部分です。
上面はフラットミル加工。**研ぎ治具を刃物の全長どこでも使えます。**使い込んで短くなっても、セッティングが変わりません。
ハンドルはお好みのものを(ハンドルなし仕様)
本商品はハンドルが付属しません。シャンクは15.9mm(5/8インチ)の丸軸です。
ご自身でハンドルを挽いて挿げる
木工旋盤をお持ちの方にとって、自分の手に合う長さ・太さ・重心のハンドルを自分で作れることは、ハンドルなし刃物の大きな利点です。長い荒取り用に思いきり長いハンドルを付ける、といった調整も自由にできます。
コレット式のハンドルシステムに装着する
メーカーのハンドルももちろん使用できます。
Crown Hand Tools社のレボリューションハンドルは、重量バランスがよく、グリップしやすい設計です。

Woodcut社のホローイングツール「Pro-Forme」やコアリングツール「Bowlsaver MAX4」のPro-Masterハンドルも使用できます。


サイズ表記についてのご注意
| サイズ | 刃物径(呼び径):31.75mm ハンドル:なし |
|---|---|
| 呼びサイズ | 1-1/4 inch |
| 実寸サイズ |
刃物径:31.75mm シャンク径:15.9mm 刃物長:119mm 全長:190.5mm ※実寸サイズは個体によってばらつきがございます。 |
| 鋼材/処理 |
M2ハイス鋼(HRC 62〜64) 窒化処理(表面硬度 1880HV/拡散層 最大0.05mm) |
| 研ぎ角 | 45度 |
| 原産国 | アメリカ合衆国 |