
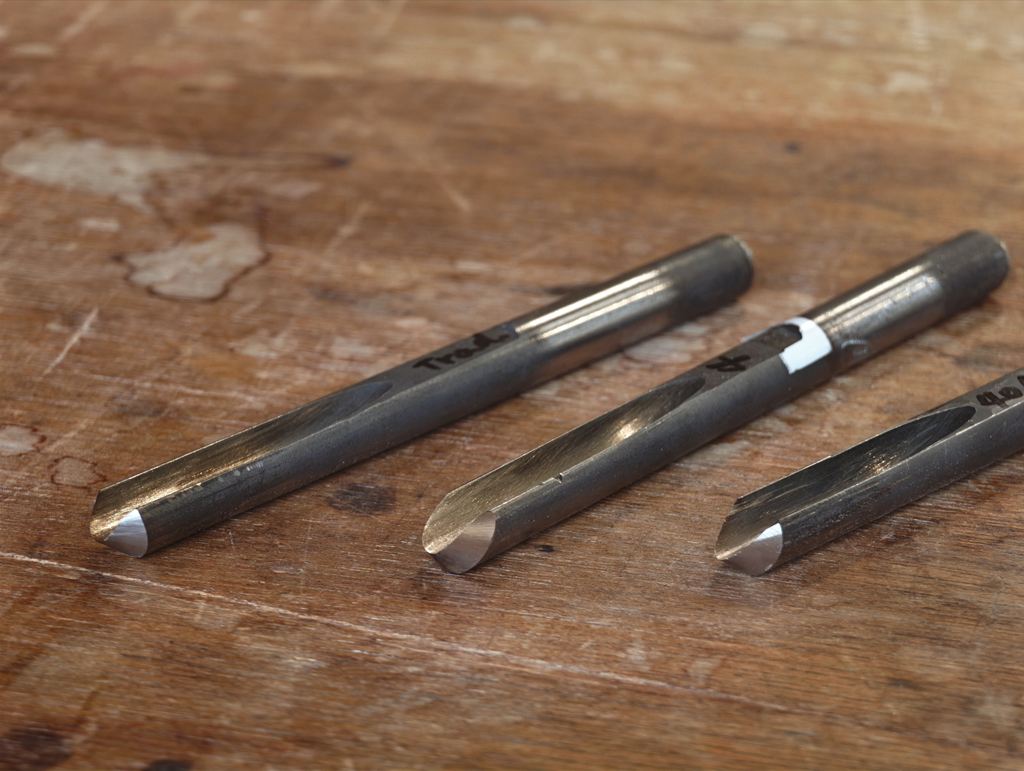
木工旋盤でお椀や鉢を削るとき、中心になる刃物がボウルガウジです。ところが「どのサイズを買えばいいのか」「何度に研げばいいのか」という肝心なところは、意外と情報がまとまっていません。
この記事では、研ぎ角度が実際に何を決めているのかを軸に、サイズの選び方、代表的な3つの研ぎ方、鋼材の違いまでを整理します。この記事は、角度の数字を覚えるだけではなく、自分の作るものに合った一本を選べるようになるための記事です。
ボウルガウジとスピンドルガウジは何が違うのか
まず、ボウルガウジとスピンドルガウジの違いから見ていきましょう。見た目は似ていますが、この2本は別の刃物です。違いはフルート(溝)の深さと、そこから生まれる断面形状にあります。
ボウルガウジは、丸棒に深い溝を掘った構造です。溝が深いぶん一度にすくえる量が多く、そして両側に立ち上がった壁(ウイング)を切れ刃として使えます。この「ウイングが使える」ことが、ボウルガウジの利点でもあり、後で述べる研ぎ方の自由度そのものになります。
スピンドルガウジは、浅い溝を持つ刃物です。フルートが浅いので刃先を細く鋭く研ぐことができ、細かい造形に向きます。ウイングは短く、切れ刃として有効に使えません。
ボウルガウジのほうが頑丈そうに見えますが、断面に残る鋼の量でいえば逆です。同じ径の丸棒から作るなら、溝を深く掘るほど身の鋼は減ります。つまり肉厚が薄くなります。
工具メーカーのCarter and Sonも、ディテールスピンドルガウジについて「フルートの下に多くの材が残るため剛性が高く、ツールレストから大きく身を乗り出して深く切削するときにビビりが少ない」と説明しています。
実際、大きな器の内側でボウルガウジがビビるとき、太いスピンドルガウジに持ち替えると振動なく削れることがあります。突き出しが長くなる場面では、この断面の差(肉厚)が効き良い切削面を得られやすくなります。ただしスピンドルガウジでボウルの内側を削るのは、ベベルを擦る感覚が身についていないと、キャッチしやすくなります。ベベルラビングをしっかり身に着けてからやってみましょう。
しかし、話はもう一段複雑で、「丸棒の底からフルート上端までの高さは、スピンドルガウジ系のほうが低い。だからボウルガウジのほうが強い」という説明もよくされます。これは曲げ剛性は断面の高さが効くので、深いフルートで両側に高い壁が残るボウルガウジが有利、という理屈です。
つまり、「残る鋼の量(肉厚)」ではスピンドルガウジが有利、「断面の高さ」ではボウルガウジが有利。ですので知識としてこれらを把握したうえで、自身で確かめリアルな感覚を得ることのほうが確実です。
フルート形状の違い
ボウルガウジのフルート形状は、V字、U字、パラボリックの3つがあります。これは後述する研ぎ方の選択、研いだ後の形状の違いに直結します。ざっくり言えば、V字はノーズが尖りやすく、U字はノーズが幅広くなり、パラボリックはその中間で最も汎用性が高い。近年のボウルガウジはパラボリックが主流です。
一方でスピンドルガウジは浅いU字です。スピンドルガウジの解説記事でも説明していますが、浅いU字ではありますが、用途によって残る鋼(肉厚)の量は異なります。通常のスピンドルガウジは1/2の深さ、ディテールスピンドルガウジは1/3の深さになります。
サイズ表記の落とし穴と、最初の一本
わかりにくいボウルガウジのサイズ表記
ボウルガウジを海外の情報で調べていると、必ずぶつかる混乱があります。国によって、測っている場所が違うのです。
- アメリカ式:シャンク(丸棒)の直径で呼ぶ
- イギリス・ヨーロッパ式:フルート(溝)の幅で呼ぶ
つまり「1/2インチのボウルガウジ」は、アメリカ式ならシャンク径12.7mm、イギリス式ならフルート幅12.7mm(=シャンク径は約16mm)を指します。同じ名前でひとまわり違うわけです。
日本で流通しているものは、多くがmm表記のシャンク径(=刃物の太さ)です。海外のレビューや動画を参考にするときは、以下の対応でおおよそ読み替えてください。
なおmm表記はお店によって異なります。1/2インチは正確には12.7mmですが、実際の商品表記は「12mm」の場合も「13mm」の場合もあります。丸め方の違いであって、別物ではなく同じ寸法のものです。下の表を参考にしてください。
| 日本のmm表記 (シャンク径) | 米国式の呼び方 | 英国式の呼び方 | おおよその用途 |
|---|---|---|---|
| 9.5〜10mm | 3/8″ | 1/4″ | 小径の器、細部の仕上げ |
| 12〜13mm | 1/2″ | 3/8″ | 最初の一本に最適/〜30cm程度の器 |
| 15〜16mm | 5/8″ | 1/2″ | 2本目の定番/30〜35cmの器 |
| 19mm | 3/4″ | 5/8″ | 35cm以上の大物、生木の荒取り |
最初の一本は12〜13mm(1/2インチ)
結論から言えば、最初の一本は12〜13mmをおすすめします。
このサイズのボウルガウジはさまざまなサイズの作品にオールマイティに使えます。一方16mmや19mmのものは重く、長い刃物になります。そのため長時間作業するには体力がいります。また慣れないうちは一度に食い込む量が多くなりすぎて、キャッチにつながります。そして経験者の多くが言うことですが、太い刃物だから極端に速く削れるわけではありません。荒取りの効率は刃物の太さより、削り方と刃の切れ味で決まります。
作るものが直径30cm以下の器であれば、12〜13mmで最初から最後まで通せます。物足りなくなってきたら15〜16mmを足す。この順番が一番良いでしょう。
研ぎ角度が決めているのは「切れ味」と「届く範囲」
さて、ここがこの記事の大事なポイントです。ボウルガウジのベベル角(刃先の角度)によって2つのことを同時に決まります。
- 切れ味:角度が小さい(鋭角)ほど切れ味が良くなり、繊維を押しつぶさずに切ることができる。抵抗が小さいため面もきれいに出る
- 届く範囲:角度が浅い(小さい)ほど、器の底など、きつい曲面に入れない
そしてこの2つは、完全にトレードオフの関係にあります。鋭い刃はよく切れるが、器の内底には届かない。これが、ボウルガウジに「正解の角度」が存在しない理由です。
なぜ届かないのか。ボウルガウジは「ベベルを材に沿わせて(ベベルを擦って)削る」道具です。器の内側のようにきつくカーブした面では、刃先を材に当てたときにベベルの後端(ヒール)が先に当たってしまい、刃が材に入りません。カーブがきついほど、鈍角のベベルでないと沿わせられないのです。
プロのウッドターナーが器一つを削るのに複数のガウジを持ち替えるのは、物理的に、一本では削れないからです。
代表的な3つのグラインド
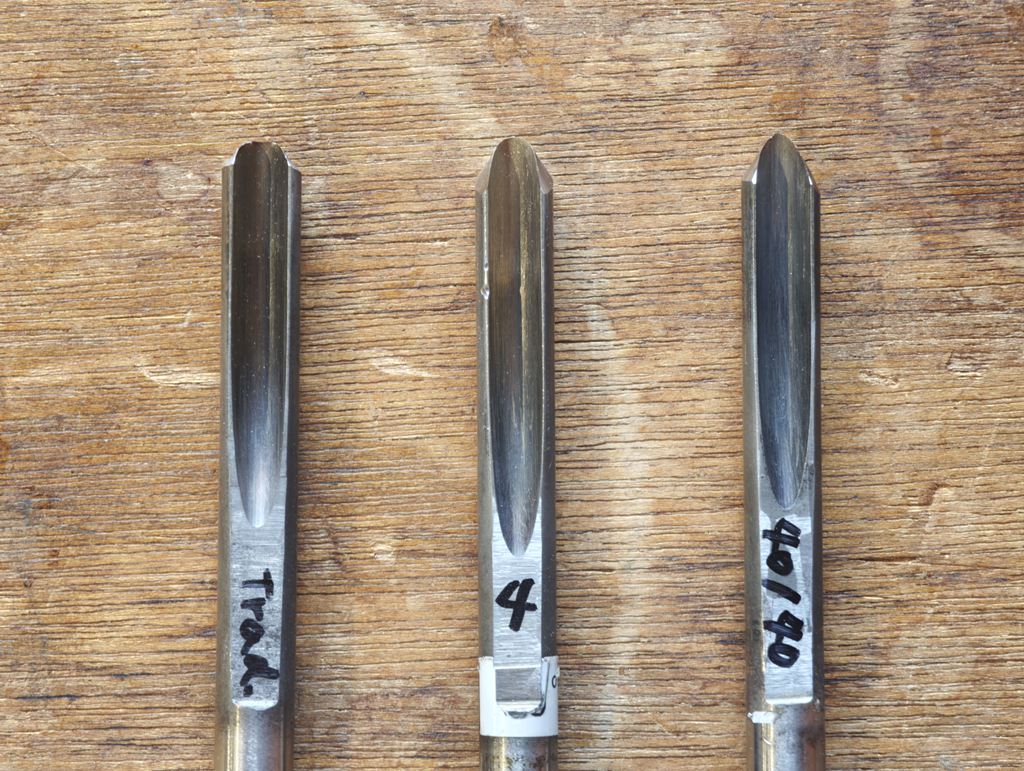
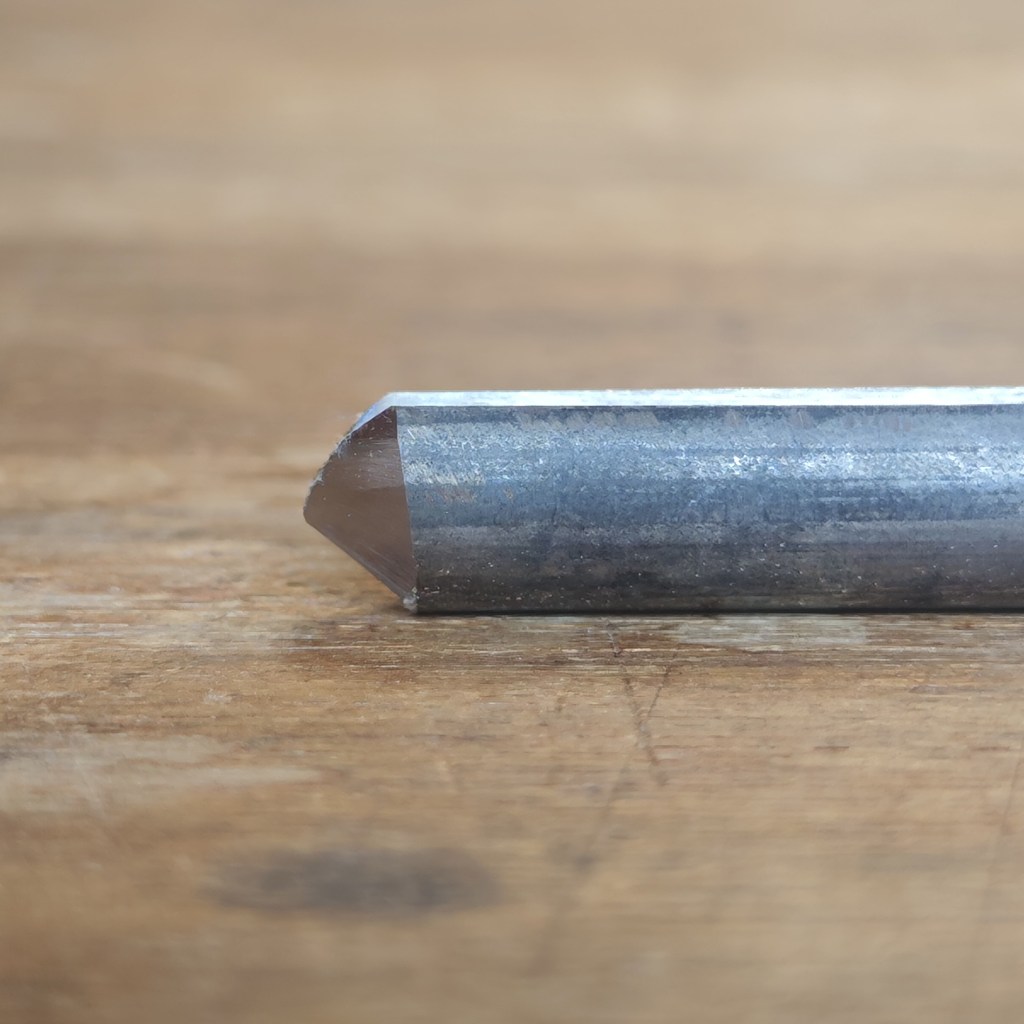
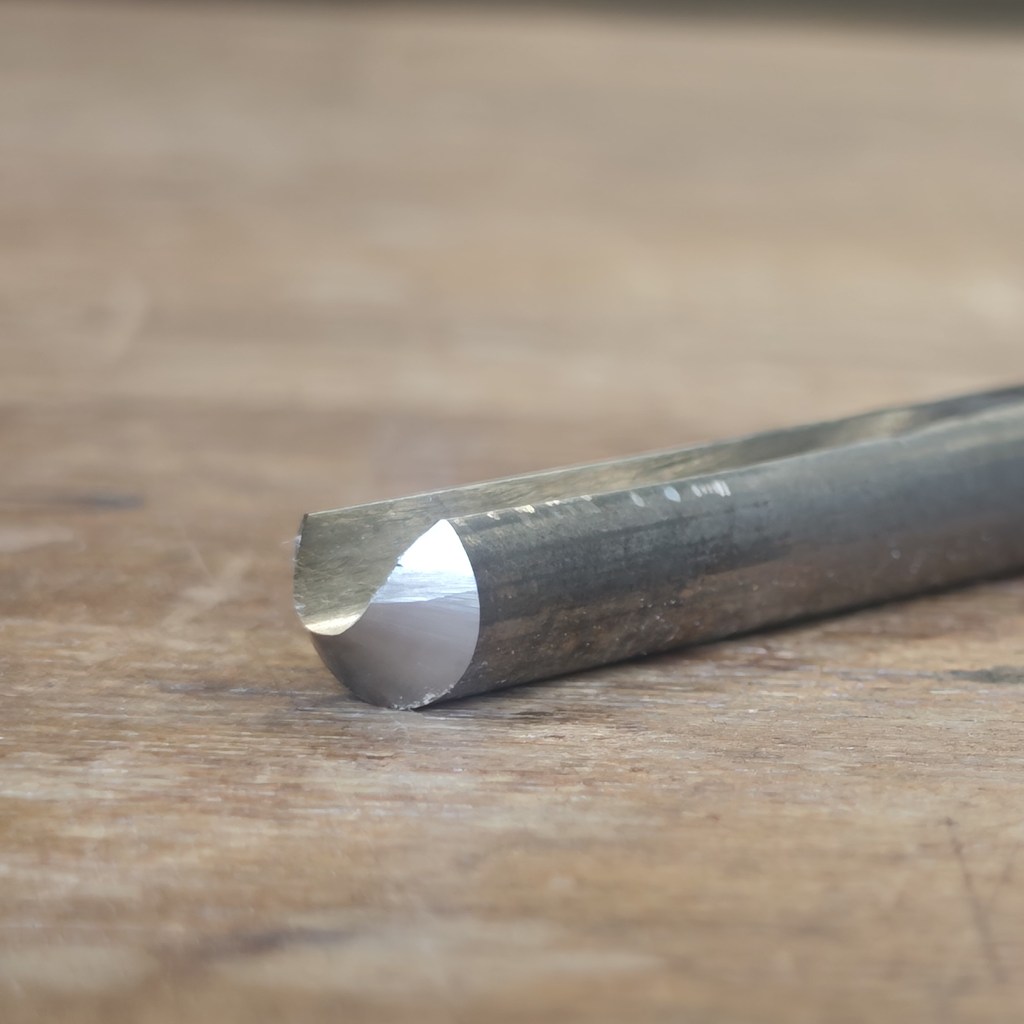
研ぎ方には流派があります。よく名前を聞くのは次の3つです。トラディショナル、フィンガーネイル、40/40(フォーティフォーティ)。まず、形の違いを見てください。
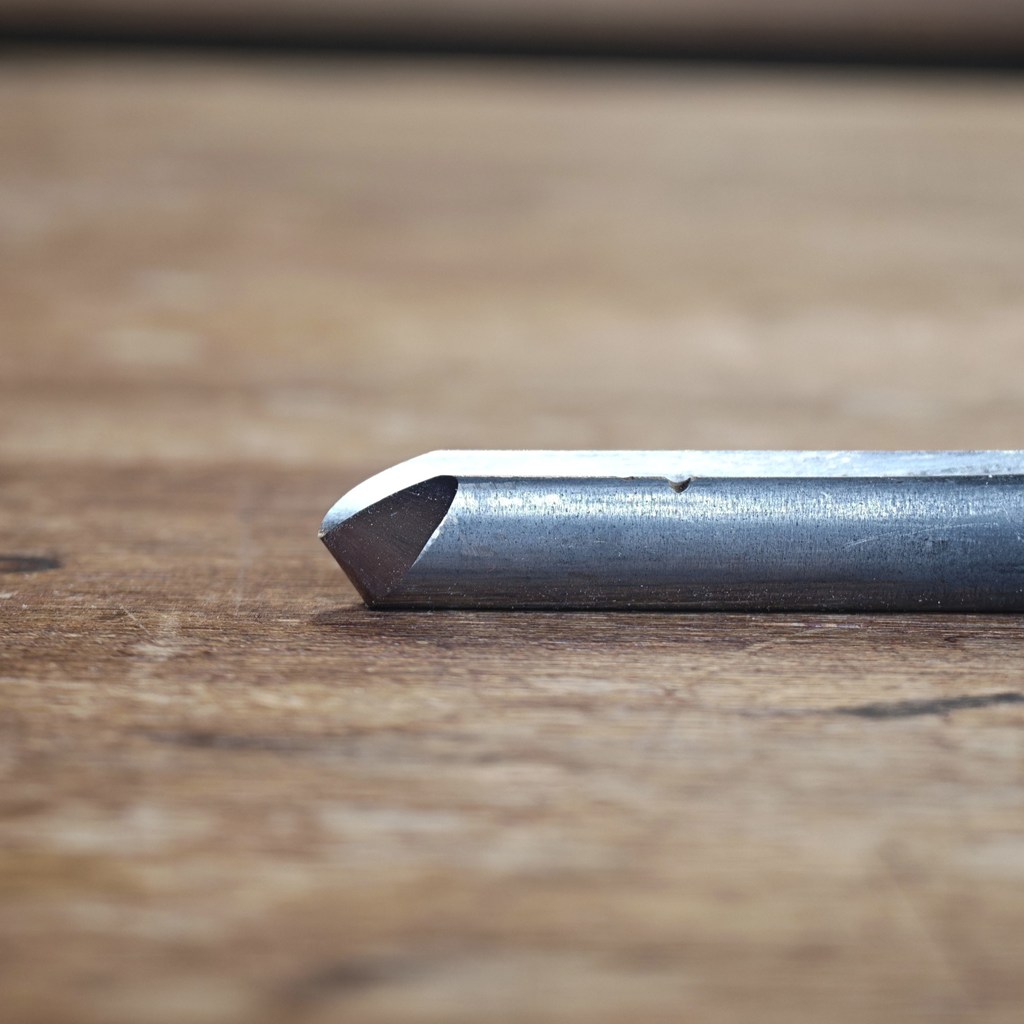
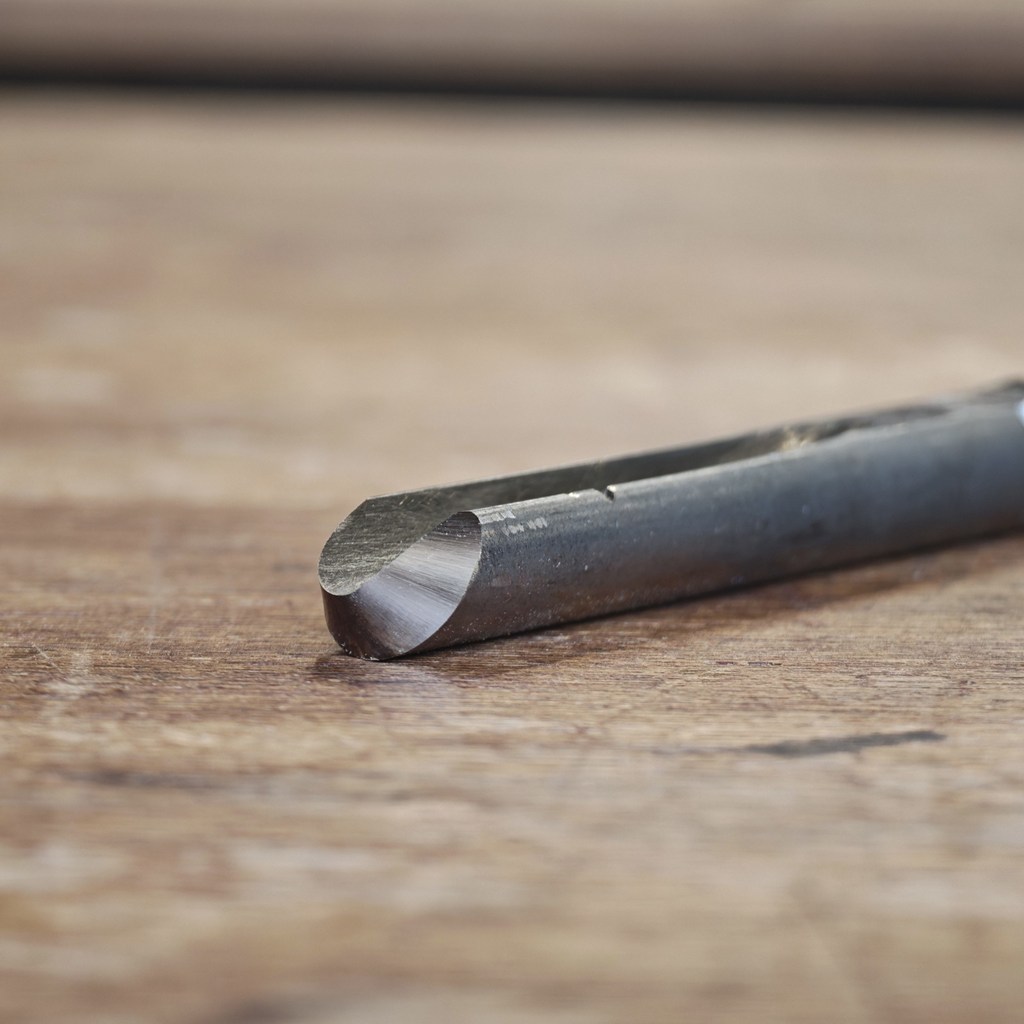
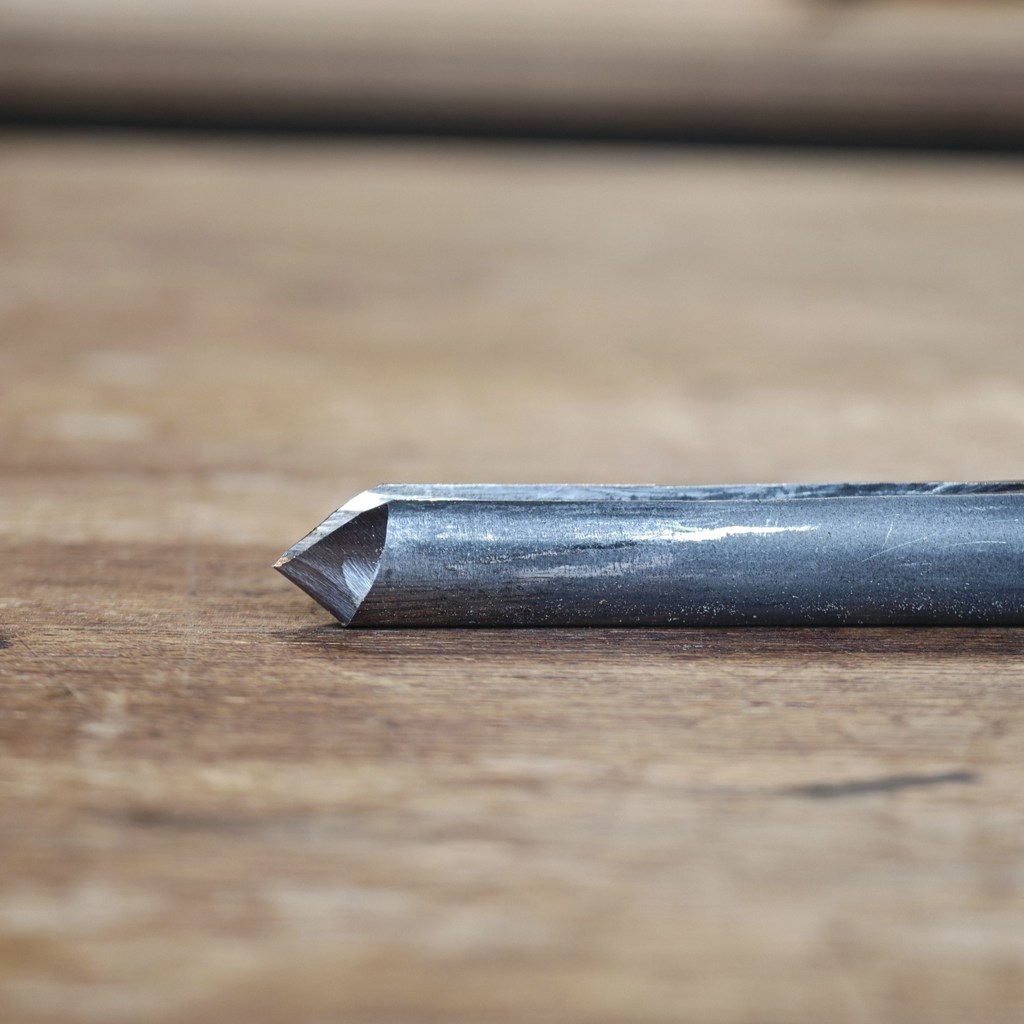
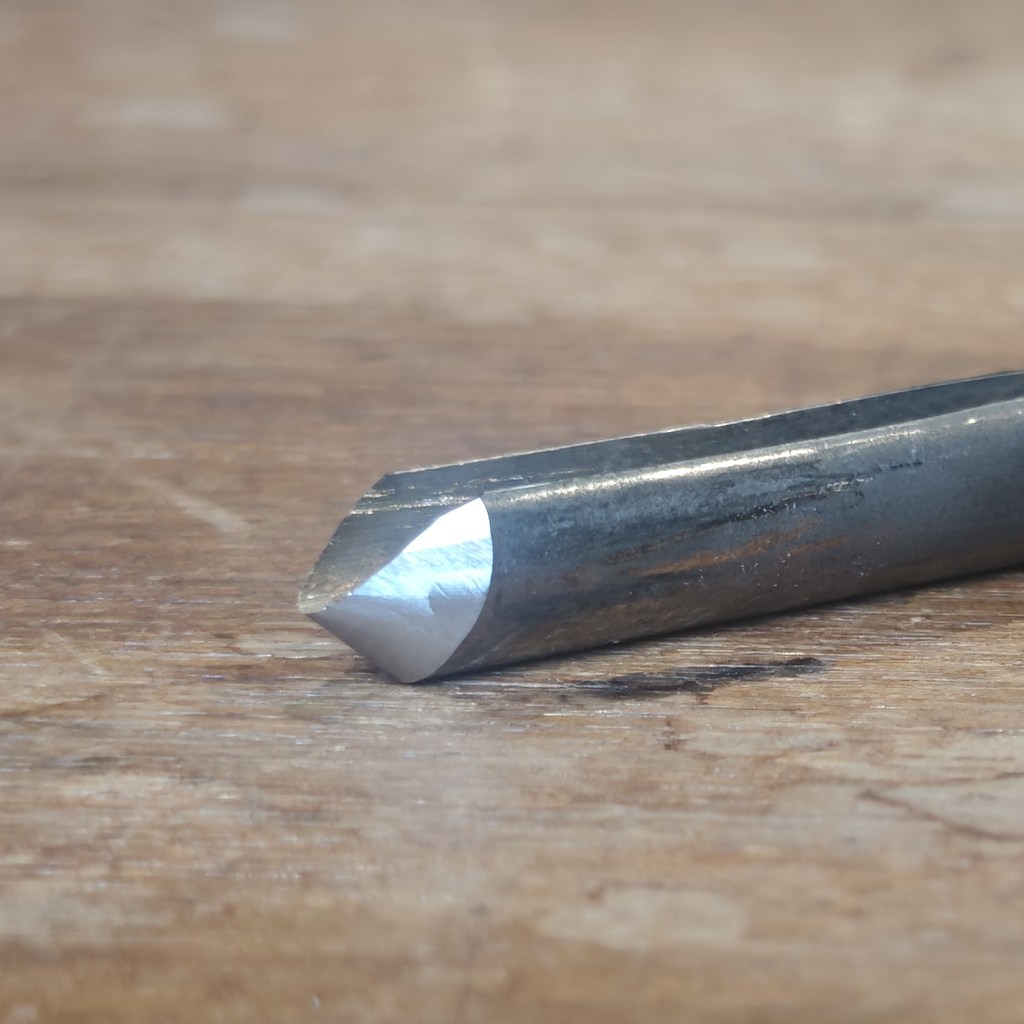
| 研ぎスタイル | ノーズ角 | ウイング | 得意なこと | 苦手なこと |
|---|---|---|---|---|
| トラディショナル (ストレート) |
40〜45度 | ほぼなし (直角に近い) |
形が単純で研ぎ直しが簡単。最初に身につける形として最適。ジグなしでも研ぎやすい。 | ウイングが使えないので削り方の幅が狭い。内底には届かない |
| フィンガーネイル (エルスワース/ アイリッシュ) |
55〜60度 | 大きく後退した 弓なりの曲線 |
最も汎用性が高く、一般的。プッシュ・プル・シアの各カットに対応。長いウイングでのシアスクレイピングが強力 | 形が複雑で研ぎ直しにジグがほぼ必須。鋭さでは40度台に劣る |
| 40/40 (バティグラインド) |
40度 | 40度後退した、まっすぐな直線 | 切れ味と削り取り量が突出。外側の荒取りから仕上げまで一本で通せる | ボウル形状では内底に届かない。フリーハンドの研ぎ技術が要る。パラボリックフルート必須 |
日本では2つめの研ぎ方を「フィンガーネイル」と呼ぶのが一般的ですが、英語圏ではswept-back grind(スウェプトバック)やside grind(サイドグラインド)と呼ばれることのほうが多い印象です。ほかにも、広めた人物や発祥の地からエルスワースグラインド、アイリッシュグラインドとも呼ばれます。いずれも同じものを指しています。
着目している点が違うだけです。フィンガーネイルは上から見た輪郭が爪に似ていることから。スウェプトバックはウイングが後退していることから。AAW(アメリカ木工旋盤協会)の機関誌でも、「フィンガーネイルグラインド(またはスウェプトバック、エルスワースグラインド)」と並べて書かれています。
ただし海外の情報を読むときは少し注意が必要です。工具メーカーによっては、トラディショナル/フィンガーネイル/スウェプトバックをウイングの後退量が異なる3段階として区別していることがあります。AAWのフォーラムにも「フィンガーネイルと呼ばれる研ぎ方が多すぎて、誰かがそう言っても何を指しているのか分からない」という声があるほどで、英語圏でも用語は統一されていません。
なお40/40は、ウイングが直線なので爪の形にはなりません。だからフィンガーネイルとは呼ばれず、独立した名前で呼ばれています。
どう選ぶか
「一本でひととおりやりたい」なら、フィンガーネイルの55〜60度が最も現実的な答えです。ノーズが鈍角なので内底にもある程度届き、ウイングを使ったシアカットやシアスクレイピングまでこなせます。海外で「まず持つならならこれ」と言われることが多いのも、この汎用性のためです。
一方、2本目を考える段階になったら、鋭い角度の一本が効いてきます。40度台の刃で外側を削ると、55度との切れ味の差にはっきり驚くはずです。「外側と内壁は鋭い一本、移行部から内底は鈍角の一本」という2本体制が、最も無理がありません。
器の内底専用に、ノーズ角70度前後まで鈍く研いだガウジを用意する人もいます。英語圏ではBOB(Bottom Of Bowl)ツールなどと呼ばれます。研ぎ減って短くなったガウジの再利用先としても最適なので、覚えておくといいでしょう。
3つのうち40/40については、研ぎ方から使いどころ、そして苦手なところまで別記事で詳しく解説しています。あわせてご覧ください。
鋼材の違い ― M2・M42・粉末冶金鋼
同じ形に研いでも、鋼材が違えば切れ味の持続時間が変わります。市販のボウルガウジは大きく3系統です。
M2 ハイス鋼
- 最も一般的。粘りがあり研ぎやすい
- コストパフォーマンスが高い
- 研ぎの練習をするなら、むしろこちらのほうが向いています
M42 コバルトハイス
- 耐熱性・耐摩耗性が高い
- 鋭い刃先が長持ちする
- 研ぎ直しの頻度を減らしたい人に
粉末冶金鋼(PM)
- V10、CPM-10V、ASP2030/2060など
- 刃持ちは別格。M2の数倍という声も
- 価格は高く、研ぐのにも時間がかかります(CBN必須)
順番としては、まずM2で研ぎの技術を身につけるのが合理的です。刃物は研げば減ります。研ぎが安定しないうちに高価な粉末冶金鋼を買うと、上達する前に高い鋼材を削り飛ばすことになりかねません。
逆に、研ぎが安定してきて「一日の作業で何度も研ぎ場に行くのが煩わしい」と感じ始めたら、よりよい鋼材の刃物を検討しましょう。
研ぎを安定させる ― Tru-GrindジグとCBNホイール
ここまで角度や形状の話をしてきましたが、研ぎが毎回安定しなければ角度・形状の議論は意味を持ちません。毎回違う角度・形状に研いでしまえば、削り味も毎回変わってしまいます。そのため研ぎでは「前回と同じ刃を、いつでも作れる」ことが求められます。これがジグを使う本質的な価値です。
Woodcut Tru-Grind ― セッティングを数字で記録
ツバキラボで扱っているのは、ニュージーランドのWoodcut Toolsが作るTru-Grindシャープニングシステムです。1990年代後半に、創業者のケン・ポート氏が米国のエンジニア、ジェリー・グレイザー氏と協働して設計したもので、30年近くにわたって世界中のターナーに使われています。
Tru-Grindの考え方はシンプルで、研ぎを3つの数字で管理します。
- ツールの突き出し量を50mm(2インチ)に固定する
- ツールホルダーのピボットレッグの位置(番号)を決める
- ベーススライドの位置を決める
この3つを記録しておけば、毎回同じ研ぎが可能になります。ピボットレッグは番号が大きいほどベベル角が鈍角になり、同時にウイングも大きく後退します。メーカーの目安は、ボウルガウジがポジション#4、スピンドルガウジが#3、スピンドルラフィングガウジが#1(45度)、スクレイパーが#9です。
この「番号で管理できる」ことが、大きな利点です。手持ちのガウジそれぞれについて、柄に直接数字を書いておくのがおすすめです。3本のガウジを違う角度で使い分けていても、迷わず元の刃に戻せます。付属のユーザーガイドには記録用のチャートも用意されています。
ツールの突き出しを毎回50mmに揃えるため、ワークベンチの手前から50mm下がった位置に木の当て木(ストッパー)をネジ止めしておきます。ここがズレると、他の2つの数字を正しく設定しても同じ刃になりません。当て木は使ううちに削れていくので、簡単に交換できるように留めておいてください。
Premiumスタディレスト ― プラットフォーム研ぎに対応する
Tru-Grindには、従来からのOriginalと、2023年から供給が始まったPremiumの2系統があります。Premiumは2020年から3年をかけて世界中のターナーの意見を取り入れて設計されたもので、ツールホルダーは共通のまま、ベーススライドとスタディレストの剛性が強化されています。
この記事の文脈で重要なのが、Premiumスタディレストです。
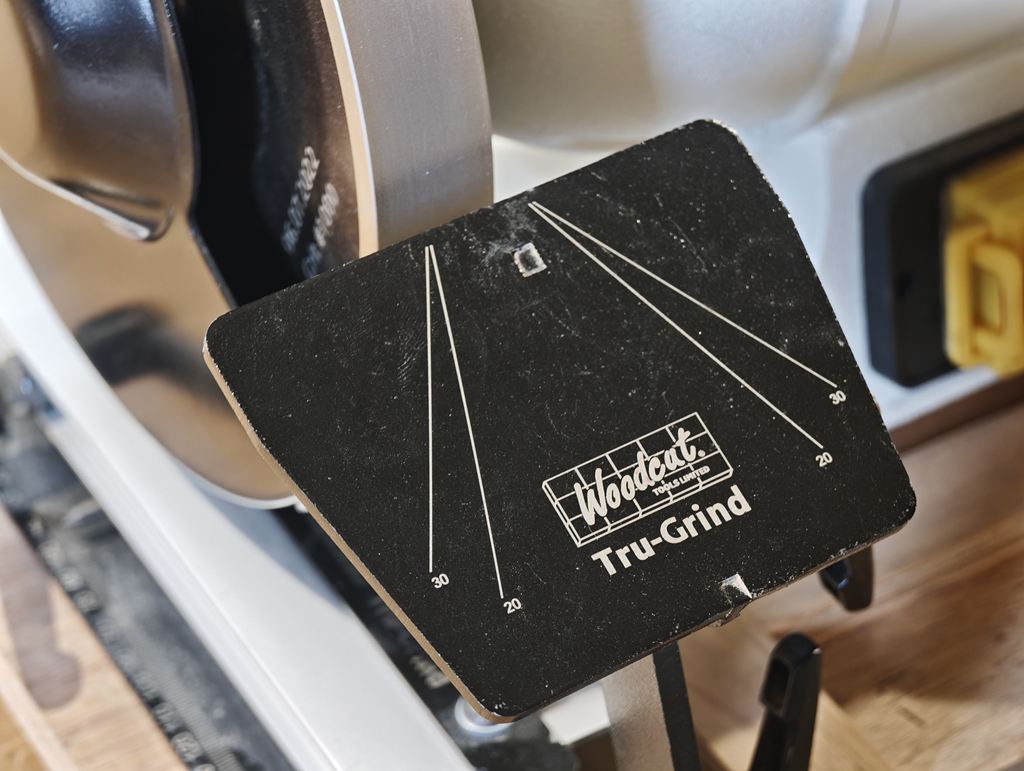
- ブレのない剛性を実現
- 幅110mmの広いプラットフォーム。スクレイパーを研ぐときの安定感が違います
- プラットフォームとアームにレーザー刻印の基準マーク。設定を数値で記録して再現できます
- スイングダウン構造。使わないときは下に倒して、砥石まわりを空けられます
- 6インチ/8インチどちらの砥石にも高さ調整で対応
なぜこれが重要かというと、研ぎ方によっては、ジグではなくプラットフォームが主役になるからです。
スクレーパーだけでなく、前章で触れた40/40グラインドがまさにそれで、これはもともと治具を使わず、プラットフォームの上でツールを転がしながら研ぐことを前提に設計された形状です。トラディショナルやフィンガーネイルはツールホルダーで、40/40のようなプラットフォーム研ぎはスタディレストで。1つのベーススライドの上で、この2つの研ぎ方を切り替えられるのがTru-Grind Premiumの構成です。
プラットフォーム上の基準マークは、角度と位置を記録して再現するためのものです。自分の研ぎ方が決まったら、その位置を控えておくとよいでしょう。
CBNホイール
CBN(立方晶窒化ホウ素)ホイールは、従来の白アルミナ砥石に対して次の利点があります。
- 形が痩せない。ドレッシングが不要で、砥石径が変わらないので、記録したジグの設定がずっと有効です。番号管理と相性が良い
- 発熱が少ない。刃先を焼いて青くしてしまうことがありません
- 軽い圧で削れ、仕上がりが均一。100〜3500rpmの広い回転域で使えます
- 1枚ずつバランス取りがされている
番手は、形状出し用に180番、日常の研ぎ直しに600番の2枚があると理想的です。1枚で始めるなら350番が使いやすいでしょう。
研いでいて刃先が熱くなったとき、水に浸けたくなります。これはやめてください。M2ハイス鋼は急冷のショックで先端に微細なクラックが入ることがあります。Woodcutのユーザーガイドにも明記されている注意点です。熱くなったら、そのまま自然に冷ましてください。CBNホイールを使えば、そもそも熱くなりにくくなります。
「切れなくなったら研ぐ」ではなく、「削り味が変わったと感じたら研ぐ」のが正解です。その目安は、切りくずが粉っぽくなったら。切れない刃物での加工は、面が荒れるだけでなくキャッチの原因になります。キャッチは作品の破損や怪我につながるだけでなく、旋盤のモーターやコントロールボックスにも大きな負荷をかけます。ジグを使えば研ぎ直しは数十秒です。研ぎ場は、旋盤のすぐそばに用意してください。


結論:最初の一本と、次の一本
ここまでの内容を、選び方として整理します。
これから始める方へ
- 12〜13mm(1/2インチ)のM2ハイス鋼
- パラボリックフルート
- 研ぎはフィンガーネイル55〜60度から。一本で最も広くカバーできます
- 刃物と同時に、研ぎの環境(グラインダー+Tru-Grindジグ)を必ず揃えてください
2本目を考える段階の方へ
- 鋭い一本(40〜45度)を追加すると、外側の切れ味が変わります
- あるいは内底用の鈍角な一本(65〜70度)。研ぎ減った古いガウジの再利用でも作れます
- 刃持ちに不満が出てきたら、M42や粉末冶金鋼への移行を検討する時期です
研ぎ角度に唯一の正解はありません。ただし「なぜその角度なのか」には明確な理由があります。鋭さと到達範囲のトレードオフ。この一点さえ押さえておけば、他人の受け売りではなく、自分の作るものに合わせて角度を選べるようになります。
ツバキラボでは、木工旋盤のレッスンで研ぎの実習も行っています。文章だけではどうしても伝わりにくい部分ですので、機会があればぜひ手を動かしに来てください。
参考にした資料
- American Association of Woodturners フォーラム各スレッド(Bowl Gouge nose angles/Bowl Gouge Flute Profiles/Best Bowl Gouge for Beginners/40-40 Grind versus Fingernail grind ほか)
- Joe Larese「A Guide to Gouges」American Woodturner(AAW機関誌)
- Turn A Wood Bowl「Bowl Gouge Basics ― Beginner Guide」
- Carter and Son Toolworks「How to Choose a Woodturning Bowl Gouge」「Bowl Gouge Grinds Explained」「3 Common Spindle Gouges Explained」
- David Ellsworth グラインドのプロファイリング/シャープニング手順書
- Woodcut Tools「Tru-Grind Premium ユーザーガイド」および同社シャープニング製品情報