
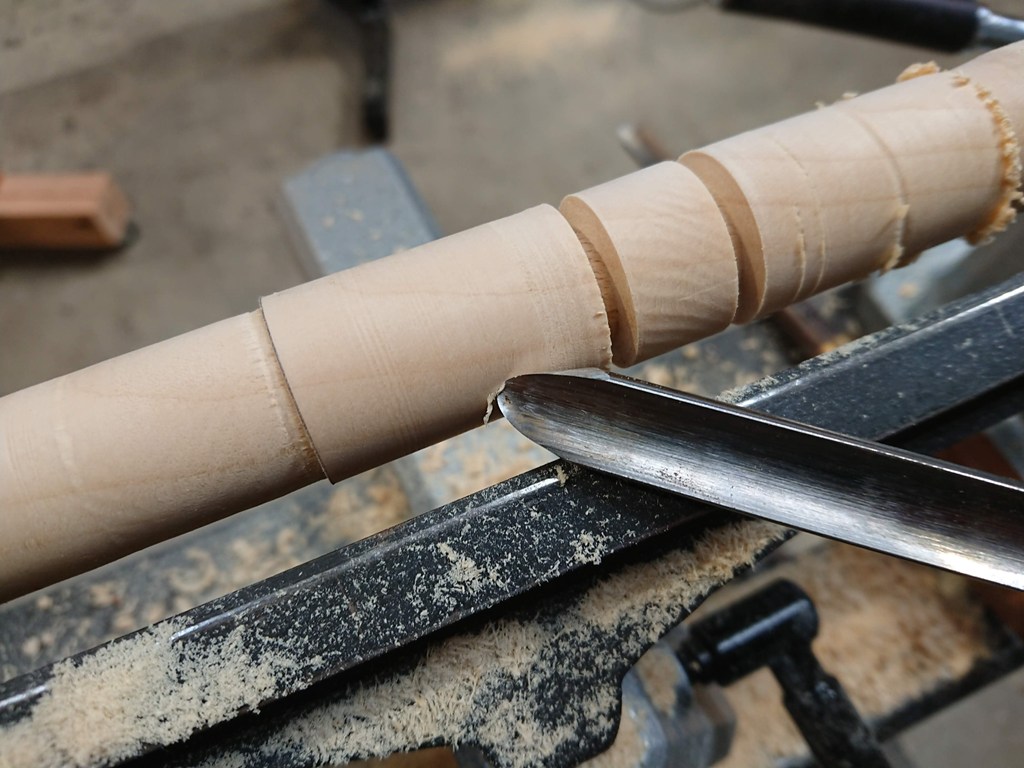
スピンドルガウジは、その名の通り木工旋盤で「かたちを成型する」ための刃物です。ビーズ、コーブ、オージー――脚もの、こま、取っ手、ペン。縦木(センターワーク)の造形は、ほぼこの一本で決まります。
ところがボウルガウジに比べると、選び方や研ぎ方の情報が少ないのが実情です。この記事では、種類・研ぎ角度・サイズ・使い方の基本を、実際に選ぶための視点で整理します。
スピンドルガウジとは
スピンドルガウジは、丸棒に浅い溝(フルート)を掘った刃物です。縦木(センターワーク)の作業で、細部のかたちを作るために使います。材を主軸と心押し台の両端で支えて挽くスピンドルワークでもチャックで片持ちの状態でも、縦木であればスピンドルガウジを使います。
主に、以下のような造形作業で使います。
- ビーズ――凸の玉飾り。脚ものの装飾の基本形
- コーブ――凹の谷。ビーズと組み合わせて表情を作ります
- オージー――凹凸が連なるS字曲線
- くびれ、丸み、面取り、そのほか造形全般
ラフィングガウジを使った荒取りで丸棒にしたあと、スピンドルガウジに持ち替えてかたちを作る。この流れが縦木の基本です。
角材を丸棒に落とす荒取り専用のラフィングガウジは、正式にはスピンドルラフィングガウジと呼ばれ、名前は似ていますが構造も用途もまったく別の道具です。この記事ではラフィングガウジについては解説しません。
ボウルガウジとの違いは、フルートの深さ
ボウルガウジと外見は似ています。決定的な違いはフルート(溝)の深さで、そこから道具の特性が大きく変わります。
この形の差が、そのまま使い勝手の差になります。
- 刃先を細く鋭く研げる。肉厚な分浅いフルートは先端を薄く尖らせやすいので、狭い谷や細かい交点に入り込めます
- ウイングが切れ刃として使えない。ボウルガウジのように両側の壁で削ることはできません。壁が低いためです
- 切削量は少なめ溝が浅いぶん、丸棒から削り取られる量が少なくて済みます
- 場面によっては剛性が効く肉厚な分、ビビりを抑制することができます
4つめは意外に思われるかもしれません。ボウルガウジと比較すると、同じ径の丸棒から作るなら、溝を浅く掘るほど鋼は残り、つまり剛性は保ちます。工具メーカーのCarter and Sonも、スピンドルガウジについて「フルートの下に多くの材が残るため剛性が高く、ツールレストから大きく身を乗り出して深く切削するときにビビりが少ない」と説明しています。
スピンドルガウジとディテールガウジ
ショップでスピンドルガウジをみていると、この2つの名前を見かけることがあるでしょう。フルートの深さが違うだけの兄弟と考えて構いません。
| 名称 | フルートの深さ | 性格 | 向く作業 |
|---|---|---|---|
| スピンドルガウジ | 棒の中心あたりまで (およそ半分) |
すくえる量が多く、汎用性が高い | ビーズ、コーブ、造形全般 |
| ディテールガウジ | 3分の1程度 (さらに浅い) |
先端をより鋭く研げる。鋼が多く残るぶん剛性も高い | 狭い谷、細かい交点、深い切り込み |
実際のところ、違いを知らなければ、並べて「どちらがどっち」と聞かれて即答できる人はそう多くありません。最初の一本を選ぶなら、まずスピンドルガウジを一本。
作品制作で鋭い谷に入らなくて困ったときに、ディテールガウジを足せばいいでしょう。ディテールガウジはより肉厚な分、鋭角に研いでも厚みを確保しやすく、細かくさらにビビりを押さえなければいけないような繊細な加工に適しています。
英語圏では、この2つに加えてスピンドルラフィングガウジ(SRG)が同じ棚に並びます。そして略して「roughing gouge」あるいは「spindle gouge」と呼ぶ人がいるため、しばしば取り違えが起こります。
厄介なのは、SRGだけ作り方がまったく違うことです。丸棒からの削り出しではなく、平らな鋼板を曲げて溝を作り、その端を細く伸ばしたタング(共)を柄に差し込んである。キャッチが起きたとき、丸棒から削り出した刃物なら耐えるところで、SRGはタングが折れます。
そのため海外のフォーラムでは「SRGを器に使うな」「フェイスワークでは使用禁止」という警告が繰り返されるのですが、これが伝言ゲームのうちに「スピンドルガウジを器に使うな」へと変質してしまう。日本ではラフィングガウジが最初から別カテゴリとして扱われているので、この混乱はほとんど起きません。むしろ日本語の呼び分けのほうが実態に合っていると言えます。
研ぎ角度と刃先の形
スピンドルガウジの標準的なベベル角は35〜40度です。ボウルガウジより明らかにに鋭い刃先を持ちます。AAW(アメリカ木工旋盤協会)の解説では、初心者には先端をゆるく丸めたフィンガーネイルグラインドで、ベベル角35〜40度が推奨されています。
この数字は、刃持ちと、狭いところへ入り込む能力の折り合いとして決まっています。角度を動かすと性格が変わります。
| ベベル角 | 切削の性格 | 向く場面 |
|---|---|---|
| 25度前後 | 薄く削ぐような切れ方。抵抗が小さい | 柔らかい材、繊細な細工。ただし刃はすぐ鈍ります |
| 35〜40度 | 標準。バランスが良い | 汎用。硬い材でも刃持ちがよい |
| 40度以上 | すくうような切れ方。刃が長持ちする | 荒めの造形。細部には先端が太すぎることも |
フィンガーネイルグラインドとは
爪の形に似ていることからこう呼ばれます。先端をゆるく丸め、両側をなだらかに後退させた形です。ポイントは先端を尖らせすぎないこと。尖った先端はコーブの底で引っかかりやすく、キャッチの原因になります。
指導経験のあるウッドターナーがよく言うことですが、鋭すぎない刃のほうが、始めたばかりの人には扱いやすいという現実があります。鋭い刃のほうがきれいに切れるのは事実ですが、キャッチリスクも大きくなります。まず35〜40度でコントロールを覚えて、慣れてから鋭くしていくほうがよいでしょう。
Tru-Grindジグでの設定
ツバキラボで扱っているWoodcut Tru-Grindの場合、スピンドルガウジはピボットレッグをポジション#3、または#4が目安です。フィンガーネイルグラインドを作るには、フルートがパラボリックかU字であることが前提になります。
Tru-Grindの思想は「研ぎを数字で管理して再現する」ことにあります。突き出し量50mm・ピボットレッグの番号・ベーススライドの位置――この3つを控えておけば、次回も同じ刃に戻れます。スピンドルガウジは刃先が細く、研ぐたびに減っていく道具です。だからこそ、狙った形を毎回再現できることの価値が大きくなります。
使い方の基本 ― ビーズとコーブ
スピンドルガウジの使い方には、覚えておくべき原則がひとつあります。
常に「下り坂」を削る
木の繊維は、高いところから低いところへ向かって削ると、刃が繊維を切りながら支えのある側へ抜けていきます。逆に低いところから高いところへ削ると、繊維が持ち上げられてむしれます。
だからビーズ(凸)もコーブ(凹)も、一方向に通しで削ってはいけません。必ず2回に分けます。
- ビーズ――頂点から左の裾へ。次に頂点から右の裾へ
- コーブ――左の縁から谷底へ。次に右の縁から谷底へ
一方向に通そうとすると、必ずどこかで上り坂になり、その部分だけ面が荒れます。慣れないうちは、削り始める前に常に意識をして作業をし、「いまどちらが高いか」を口に出して確認するくらいでちょうどいいと思います。
スピンドルガウジも、ベベル(刃先の後ろの斜面)を材に沿わせて削る道具です。刃をいきなり材に当てるのではなく、ベベルを材に触れさせてから、ゆっくり柄を持ち上げて刃を入れる。この順番を守るだけで、キャッチはほとんど起きなくなります。
サイズと、最初の一本
スピンドルガウジのサイズは、日本ではmm表記(シャンク径)が一般的です。ただし店によって丸め方が異なります。3/8インチは正確には9.525mmですが、商品表記は「9.5mm」の場合も「10mm」の場合もあります。同じものです。
| mm表記 | インチ表記 | 用途 |
|---|---|---|
| 6mm前後 | 1/4″ | ごく細かい細工、小径のペンやこま |
| 9.5〜10mm | 3/8″ | ちいさなビーズ・コーブ全般 |
| 12〜13mm | 1/2″ | 最初の一本に最適。ビーズ・コーブ全般 |
| 19mm | 3/4″ | 大径のスピンドル、浅く長いコーブ |
最初の一本は9.5〜13mm
迷ったら9.5〜10mm(3/8インチ)です。作るものが脚ものや取っ手のように大きめなら12〜13mmでも構いません。この範囲であれば、ビーズもコーブも一本でこなせます。
6mmクラスは、細かい細工が必要になってからで十分です。細い刃物は突き出したときの振動に弱く、最初の一本には向きません。
スピンドルガウジは刃先が細いため、切れ味の落ちが挙動にすぐ出ます。切れない刃で削ると、面が荒れるだけでなくキャッチの原因になります。刃物だけを買って研ぎの環境を後回しにすると、上達する前に刃物を削り飛ばすことになります。グラインダーとジグは同時に揃えてください。
器(フェイスワーク)の内側に使えるのか
「スピンドルガウジを器(フェイスワーク)に使ってはいけない」という話を聞いたことがあるかもしれません。これは半分正しく、半分は誤解です。
スピンドルガウジは折れやすいから危険、という説明を見かけますが、丸棒から削り出された道具である以上、構造的な弱点はありません。むしろ前述のとおり、断面に残る鋼はボウルガウジより多いくらいです。
本当のリスクは、折損ではなくキャッチのしやすさにあります。
- ノーズが鋭角に研がれていて、刃先の角も落とされていない
- ウイングが切れ刃として使えないので、逃げ方の選択肢が少ない
- 器(フェイスワーク)の内側は順目と逆目が交互に切り替わり、その間には木口も含まれます。
これらのことが総合的に絡み合ってキャッチのリスクが増す傾向にあります。
AAWの機関誌に載っている具体的な指針です。器にビーズや溝を入れるためにスピンドルガウジを使う場合、フルート(溝)を上向きにしてはいけません。刃先が支えのない状態になり、重篤なキャッチにつながります。
フルート(溝)は横向き、または少し傾けた向きに保つ。そうすれば材に接触する刃先の量が限られるので、安全に切削できます。
鋭角であるからちょっとした角度の違いでキャッチが起きやすくなります。場合によっては50度や60度など鈍角のスピンドルガウジを用意しましょう。
もうひとつ、知識として覚えておくとよいのが、大きな器の内側でボウルガウジがビビるとき、太いスピンドルガウジに持ち替えると振動なく削れることがあります。突き出しが長くなる場面では、断面に残る鋼の差がはっきり出るためです。
ただしこれは、ベベルを擦る感覚が完全に身についてからの話です。最初の一本として、器(フェイスワーク)のためにスピンドルガウジを選ぶ理由はありません。
まとめ
- スピンドルガウジは縦木の造形のための刃物。ビーズ、コーブ、オージーを作ります
- 浅いフルートゆえに刃先を鋭く研げるかわりに、ウイングは切れ刃として使えません
- ボウルガウジより断面に残る鋼は多い。深い溝=頑丈、ではありません
- 研ぎはフィンガーネイルグラインド、ベベル角35〜40度が標準。先端は尖らせすぎないこと
- 使い方の原則は「常に下り坂を削る」。ビーズもコーブも2回に分けます
- 最初の一本は9.5〜13mm。研ぎの環境と同時に揃えてください
ツバキラボでは、木工旋盤のレッスンでビーズとコーブの実習も行っています。削る向きと刃の当て方は、文章だけではどうしても伝わりにくいところです。機会があればぜひ手を動かしに来てください。
参考にした資料
- Joe Larese「A Guide to Gouges」American Woodturner(AAW機関誌)
- American Association of Woodturners フォーラム各スレッド(Spindle vs detail gouge/What angles do you grind your turning tools ほか)
- Carter and Son Toolworks「3 Common Spindle Gouges Explained」
- Woodcut Tools「Tru-Grind Premium ユーザーガイド」