
ボウルガウジの研ぎ方に「40/40グラインド」と呼ばれる形状があります。海外のウッドターニングの世界では定番中の定番で、「聖杯」とまで呼ばれることもある研ぎ方です。ところが日本語で解説された資料はほとんど見当たりません。
この記事では、40/40グラインドとは何なのか、なぜよく削れると言われるのか、どう研ぐのか、そしてどこが苦手なのかまでを、一度きちんと整理してみます。
40/40グラインドとは ― 2つの「40度」
「40/40」という名前は、刃先の2つの角度がどちらも40度であることに由来します。
- ノーズ(先端)のベベル角が40度
- ウイング(両翼)が中心線に対して40度後退した、まっすぐな直線
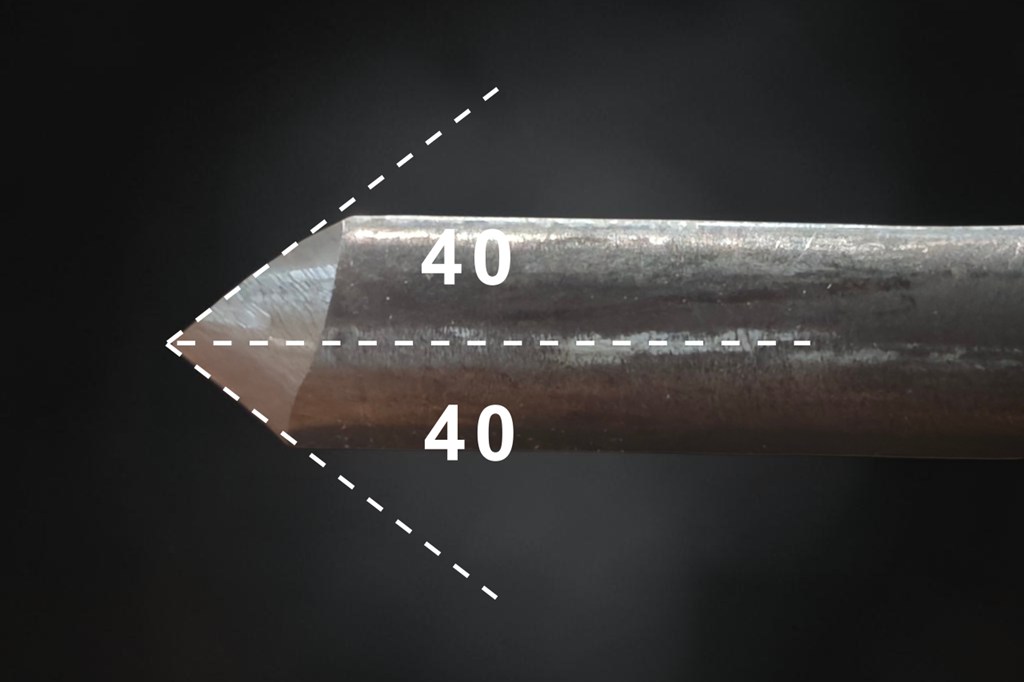
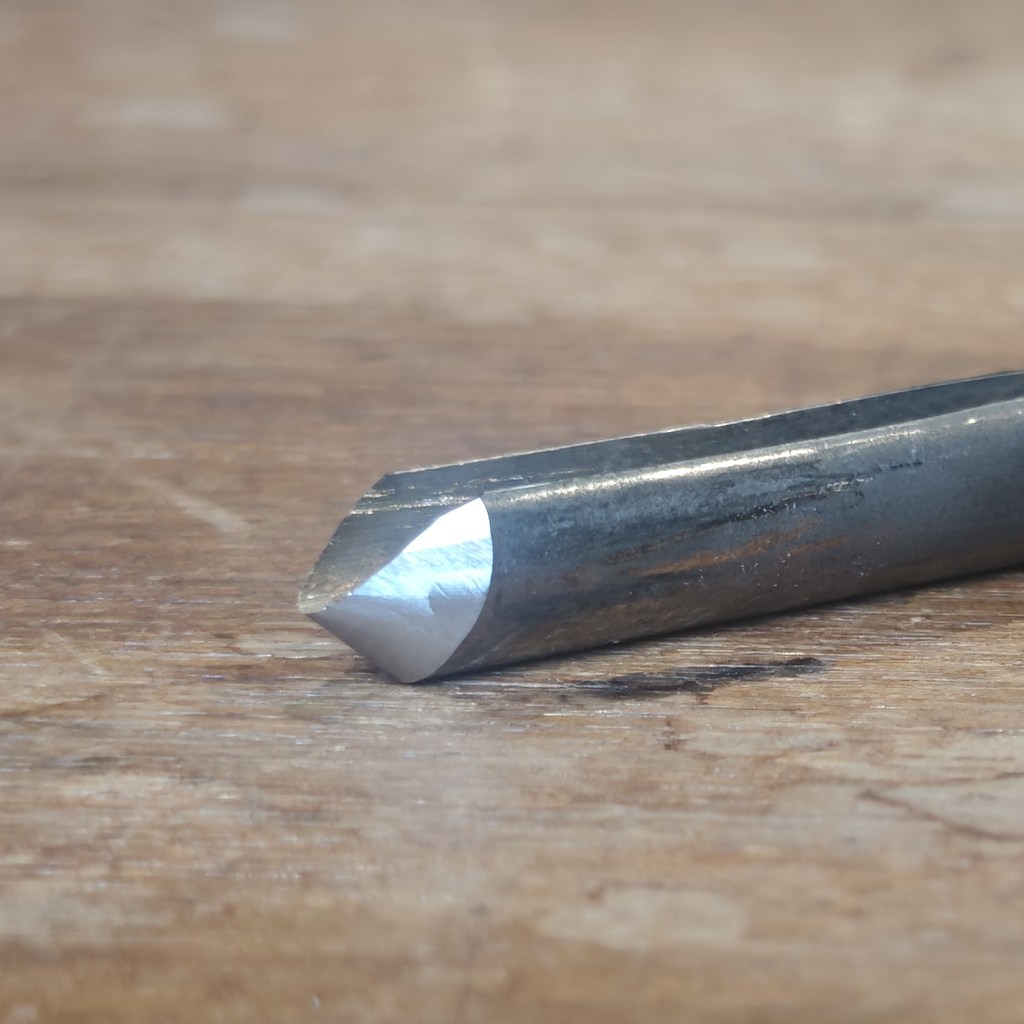
ここで大事なのは、この形が「ノーズだけ40度に研いだフィンガーネイル」とは別物だということです。本来の40/40は、ノーズからウイングの先端まで、刃先のどこを取ってもベベル角が40度で一定であることを目指した形状です。海外のフォーラムでも、この「40度が刃先の側面まで回り込んでいるかどうか」がしばしば議論の的になります。
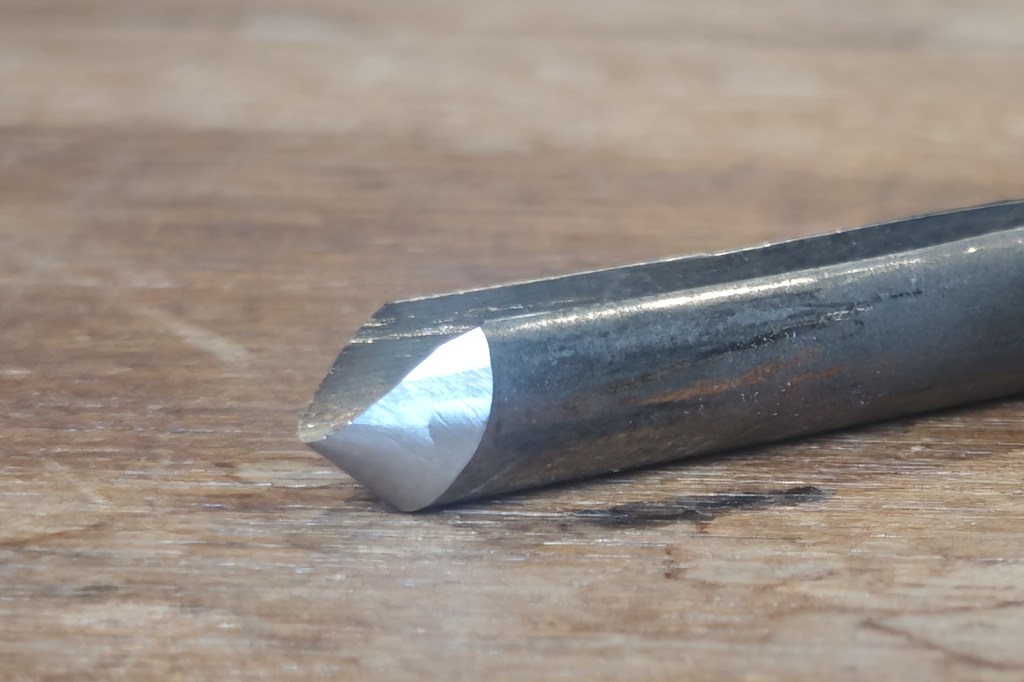
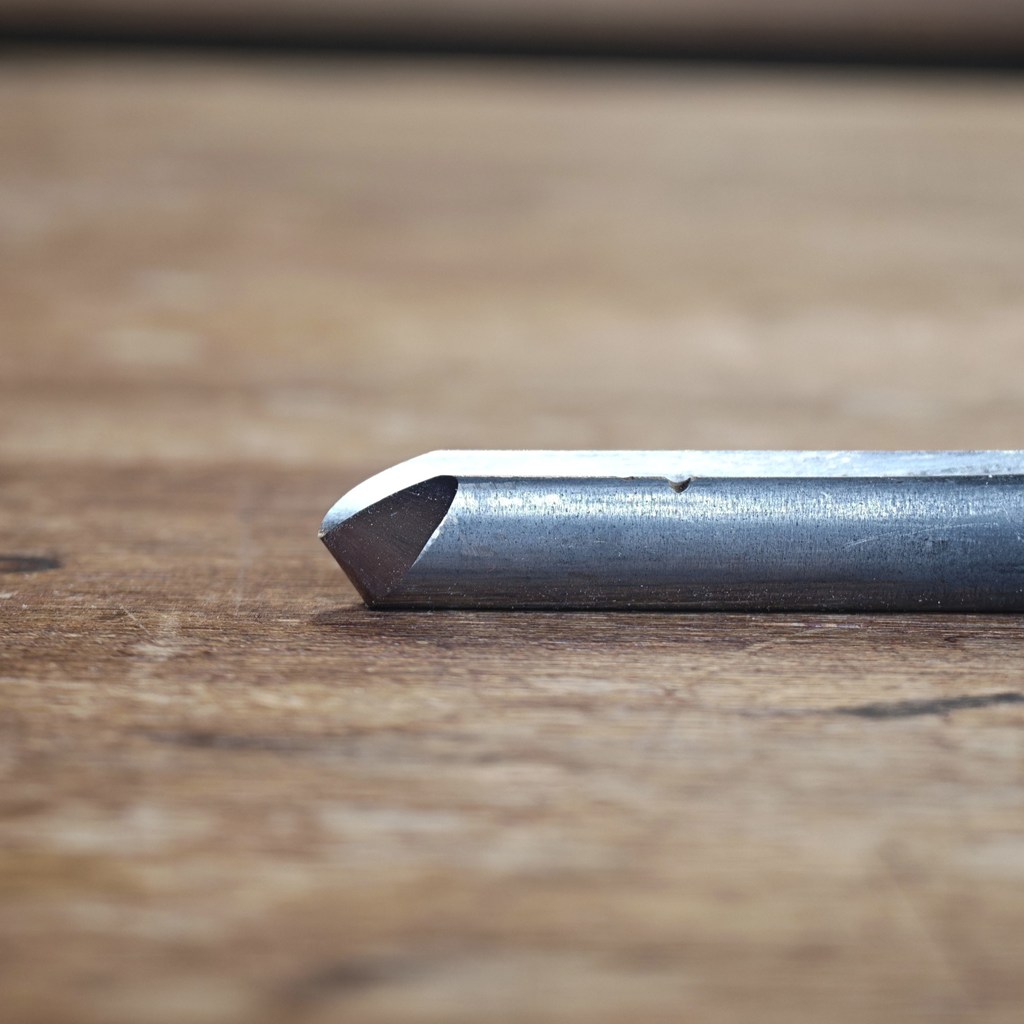
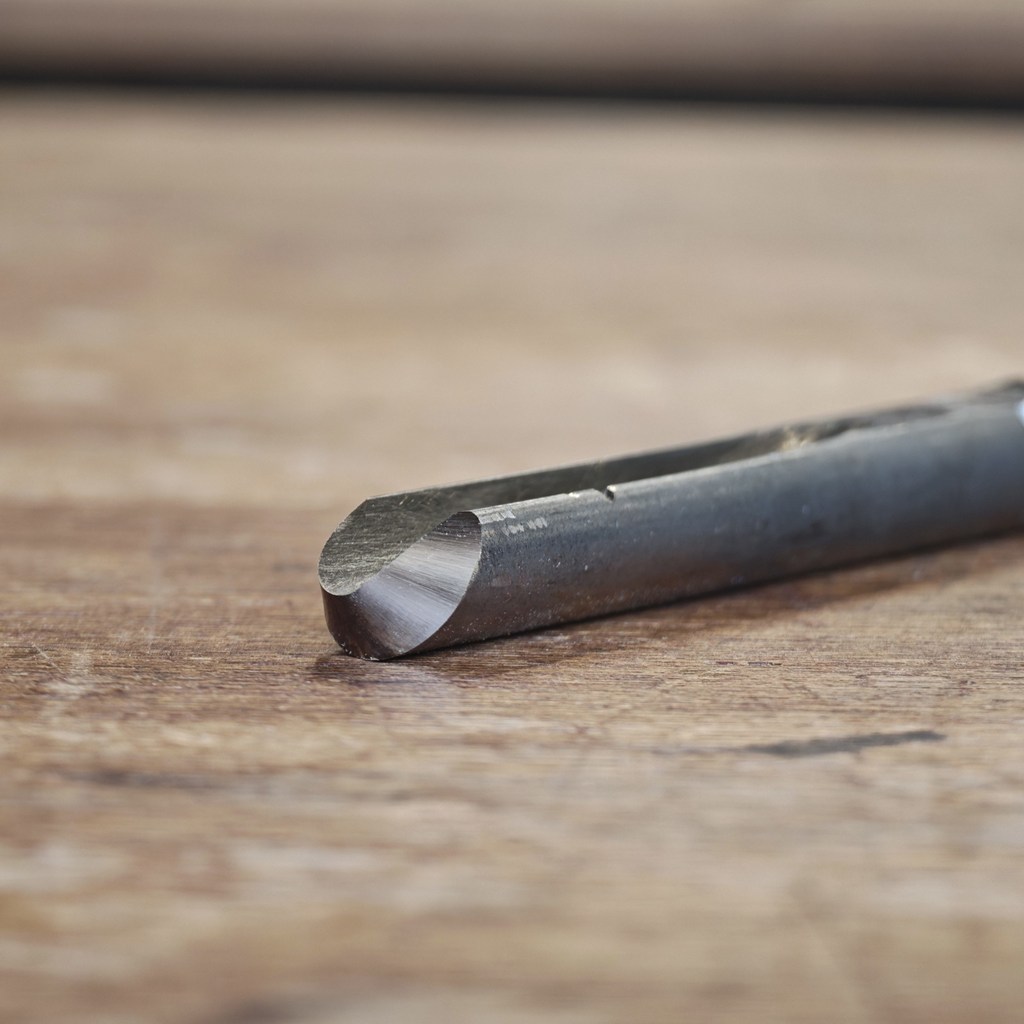
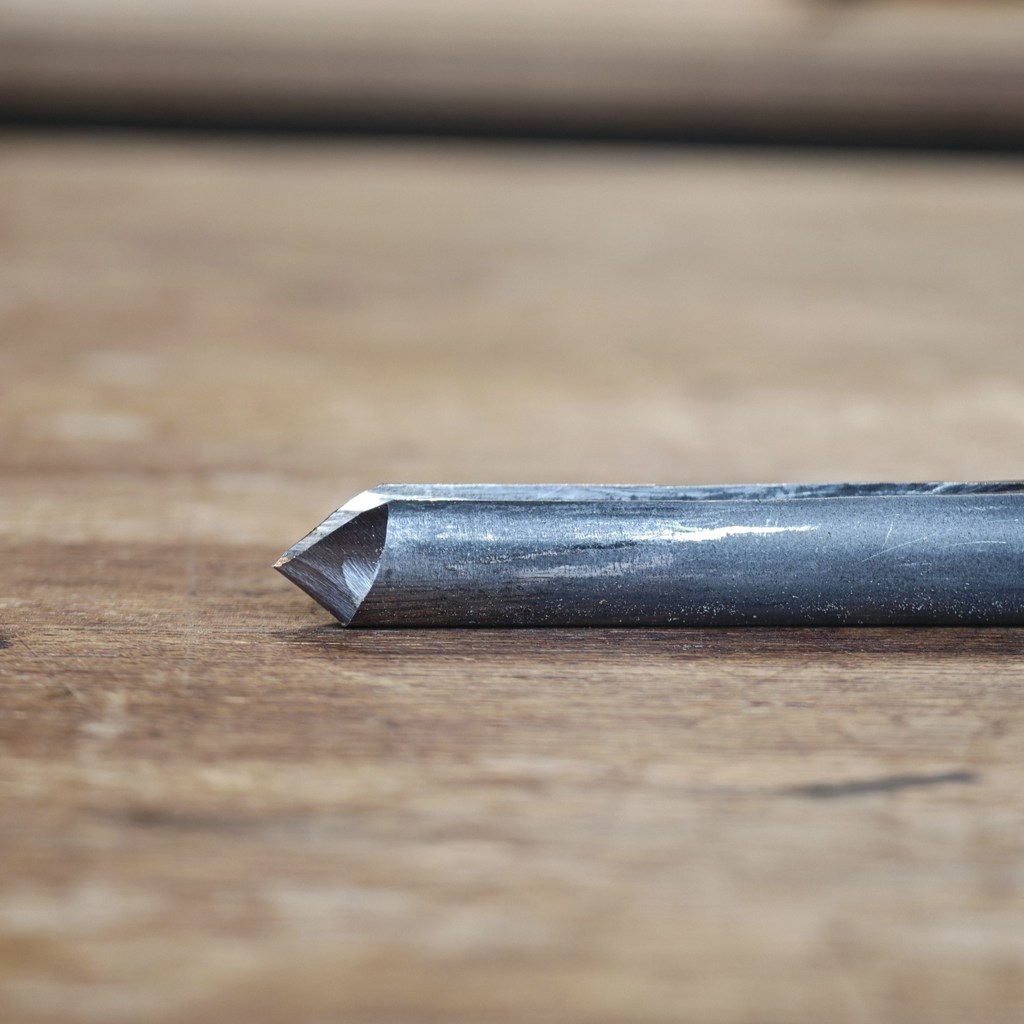
ツールを真横から見たとき、先端の見かけの角度(ウィングからベベル)がおよそ78〜82度になっていれば正解、という覚え方が使われます。ノーズの40度とウイングの40度が合わさった数字です。ノギスやプロトラクターがなくても、この目視チェックだけでかなり判断できます。
一般的なフィンガーネイルグラインドとの違い
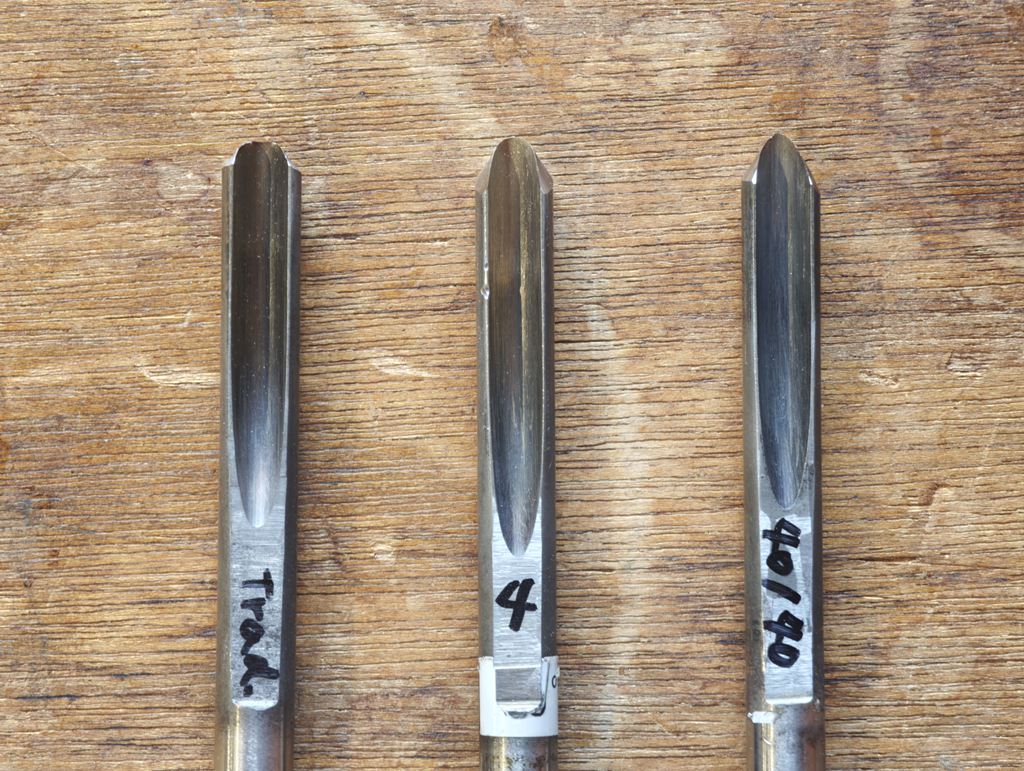
日本でよく使われているのは、ウイングが弓なりに大きく後退した「フィンガーネイル」系(エルスワースグラインド、アイリッシュグラインドなどと呼ばれる形)でしょう。見比べると、違いがわかります。上から見ると40/40は先端がよりとがっています。横から見ても弓なりのウィングを持つフィンガーネイルとは違い、ストレートになっています。
誰が、なぜ生み出したのか
40/40グラインドを世に広めたのは、イギリス出身のプロターナースチュアート・バティ(Stuart Batty)と、その父であるアラン・バティ(Alan Batty)です。
この形は、美しい仕上がりを追い求めた末に生まれた「作品づくりのための研ぎ」ではありません。スチュアート・バティが父の工房で量産のスピンドルワークをこなしていた時代、必要に迫られて磨き上げられた生産現場の道具でした。求められたのは次の3つです。
- とにかく大量に、速く材を落とせること
- 削りにくい端木口でも、そのまま仕上げになる面が出ること
- 一日中使っても疲れないこと(従来の研ぎの半分の力で削れること)
「疲れない」が設計要件に入っているのが、いかにも量産の現場らしいところです。40/40が荒取りから仕上げまで一本でこなせる汎用性を持っているのは、もともとそういう要求から出てきた形だからです。
なぜよく削れるのか ― 3つの理屈
1. 単純に、40度は鋭い
日本で一般的なボウルガウジのベベル角は55〜65度あたりでしょうか。それに比べて40度は、はるかに鋭い刃です。鋭い刃は繊維を押しつぶさずに切り裂くので、切削抵抗が小さく、面もきれいに出ます。
ただしこれは、そのまま最大の弱点にもなります。40度のベベルでは、半球状のボウルの内側は削れません。60度ならボウルの底まで削れます。鋭さと到達範囲は、はっきりトレードオフの関係にあります。この点は後の章で改めて触れます。
2. 直線のウイングが「スキュー」として働く
ここが、フィンガーネイルとの本質的な違いです。
まっすぐなウイングは、スキューチゼルと同じように振る舞います。溝を少し上に起こしてウイングを材に当てると、リボン状の厚い削りくずを一気に剥ぎ取れます。曲線の刃が実質的に一点で当たっているのに対し、直線の刃は刃の全体が同じ角度で線接触します。だから安定していて、しかも仕事量が大きい。
切削面もとてもきれいに仕上がりやすいです。端木口でも同様です。海外の解説では「320番のサンドペーパーを軽く当てるだけで済む」といった表現がよく使われます。
3. 刃先が「据わる」
丸いフィンガーネイル形状の刃は、材に当てたときにどうしても滑りやすさを感じます。40/40は、ベベルが材にしっかり食いつく感覚があります。湿った荒木を落とすときでも、力まずに削れる。
それともうひとつ、地味ですが効いてくる利点があります。ベベル角が刃先の全周で一定だということは、ノーズが鈍ってきたらツールを軸まわりに少し回すだけで、同じ切れ味の新しい刃が使えるということです。体の構えや当てる角度を変える必要がありません。
どんなボウルガウジに向くのか
40/40は、どんなガウジにでも付けられる研ぎではありません。前提となるのはパラボリック(放物線)フルート、または楕円フルートのボウルガウジです。
V字フルートや、U字フルートは、この形状を成立させるだけの肉厚と断面形状を持っていません。とくにU字フルートに40/40を付けようとすると、ウイングがどうしても凹んでしまう、という報告が多く見られます(V字フルートなら実用上問題なくできる、という声もあります)。
サイズは12〜16mm(1/2〜5/8インチ)が定番です。荒取りにも使う道具なので、柄は長めのものが向いています。
研ぎ方 ― スタディレストで研ぐ
40/40は、もともと治具を使わず、プラットフォーム(角度の付いた台)の上でツールを転がしながら研ぐことを前提に設計された形状です。バティ本人もそう教えています。40/40が長らく「上級者の研ぎ」と見なされてきた最大の理由がここにあります。
逆に言えば、しっかりしたプラットフォームさえあれば手の届く研ぎ方だということでもあります。ツバキラボで扱っているWoodcut Tru-Grindのスタディレストは、まさにこの用途に向いた台です。
なぜスタディレストなのか
グラインダー付属のツールレストは、たいてい薄い板金でできていて、力を掛けるとたわみます。40/40のようにツールを台の上で転がしながら直線を出す研ぎでは、台がわずかに動くだけで形が崩れます。
Tru-Grindのスタディレストは、その問題への回答として作られたものです。
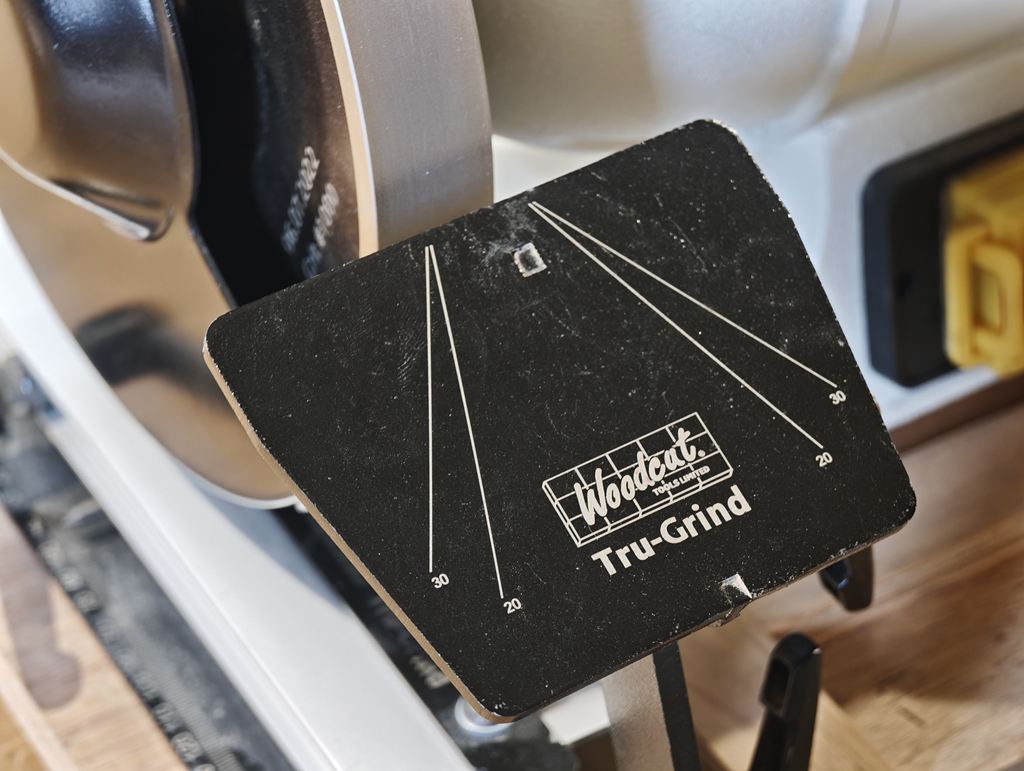
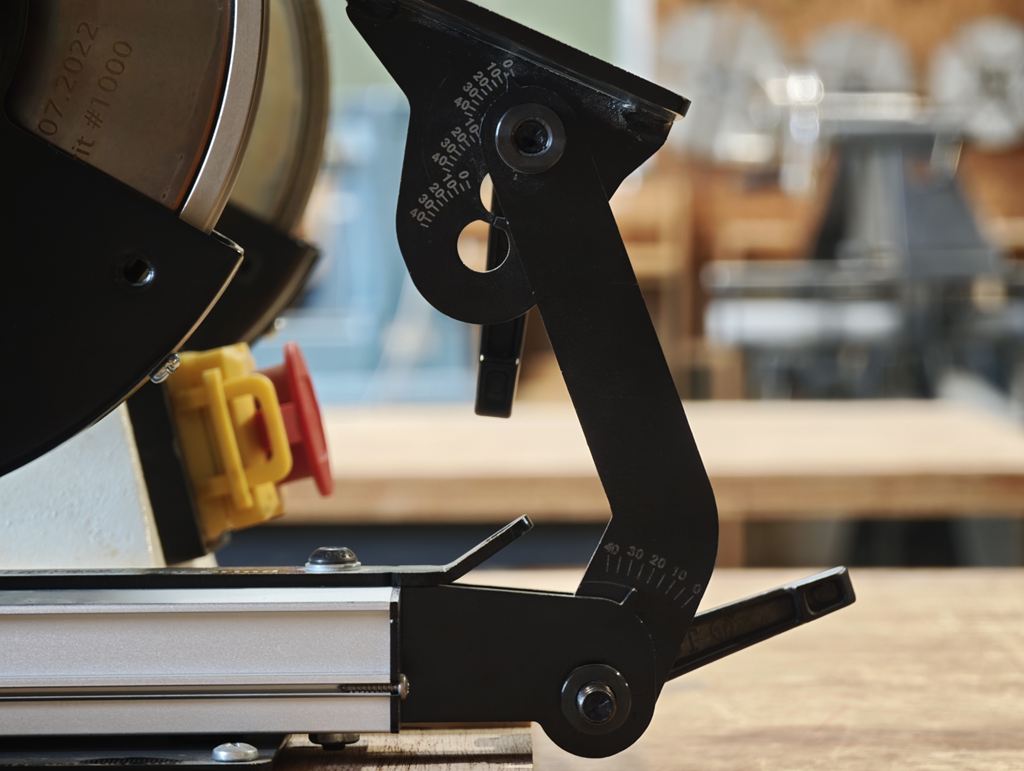
- 厚い鋼板製で、たわまない。台が動かないことが、そのまま刃先の直線精度になります
- 幅110mmの広いプラットフォーム。ツールを左右に振る40/40の動きでも、台から落ちる不安がありません
- プラットフォームのレーザー刻印。40/40を研ぐにあたり、左右に動かすふり幅が刻印してあることは形状を一定にするために重要な要素です。
- アームの角度マーク。自分の研ぎの設定を数字で記録しておけば、設定を崩しても再現できます
- スイングダウン構造。ツールホルダーを使うときは下に倒して、砥石まわりを空けられます
- ベーススライドの前面に差し込むだけで装着。アームの穴位置で6インチ/8インチの砥石に対応します
ここがTru-Grindを使う最大の利点です。トラディショナルやフィンガーネイルのような治具向きの研ぎはツールホルダーで、40/40のようなプラットフォーム向きの研ぎはスターディレストで。同じベーススライドの上で、使わないほうを下に倒すだけで切り替えられます。
なおスタディレストは左勝手・右勝手の別があります。グラインダーのどちら側に取り付けるかを決めてから選んでください。
Tru-Grindスタディレスト/CBNホイール(形状出しに80番~180番、日常の研ぎ直しに350番~1000番があると理想的)/直線を確認するための定規。
プラットフォームの角度は、あらかじめ40度に合わせて固定しておきます。刻印を読んで数値を控えておけば、次回は探り直さずに済みます。
研ぎの手順
-
トップの40度プロファイルを出す(形状出しのときだけ)
ガウジを裏返して、フルートを下にしてプラットフォームに平らに置きます。フルートの両側の縁がしっかり台に接した状態で、先端を静かに砥石に当てていく。上から見た輪郭が、ノーズからウイング先端まで一本の直線になるまで削ります。
地味な工程ですが、これが形の基準になります。ここを飛ばしてウイングから研ぎ始めると、形が整いにくくなります。何度も研ぎ直しているうちに左右の高さがずれてきたら、この工程に戻ってリセットします。
-
片方のウイングを研ぐ
ここが最大の難所です。ツールを軸まわりに回していき、フルートの内壁が砥石の面と平行になったところ(おおよそフルートが真横)で止めます。それ以上は絶対に回さない。この「平行」を、回転量の上限(リミット)だと考えるとうまくいきます。回しすぎ(オーバーローテーション)が、この研ぎで最もよくある失敗です。
また、砥石は円弧なので、そのまま当てているとウイングが凹んだ曲線になってしまいます。それを打ち消すために、ツールをごくわずかに(1〜2mm程度)上下に揺すりながら研ぎ、直線を出していきます。ときどき定規を当てて、まっすぐかどうかを確認してください。
-
もう片方のウイングを研ぐ
同じ要領で反対側も。左右のウイングが鏡像になるまで、削り取った量を意識しながら対称に仕上げます。ノーズに手を付けるのは、左右が揃ってからです。
-
ノーズをブレンドする
ツールの底をプラットフォームに沿わせたまま、軽い圧で左右のウイングをつなぐようにノーズを回していきます。押し付けないように注意しましょう。左のウイングからノーズを通って右のウイングまで、刃先が一続きの切れ刃になり、平坦部や段差が見えなくなれば完成です。
慣れてくると、片翼 → ノーズ → 反対翼を一動作で流せるようになります。なおバティ本人も方法を更新していて、以前はノーズから始めてウイングへ回していたのを、現在はウイングから始めて砥石の端から端へスライドさせ、そのままノーズへ転がす方式に変えたそうです。この方が直線のウイングを保ちやすいとのことです。
-
ヒールを落とす(必要に応じて)
ボウルの内側など、きつい曲面を追う場合はヒール(ベベルの後端)が材に当たります。これを回避するためにヒールをけずりダブルベベル(2段研ぎ)にします。ツールの先端をやや上げた位置で、ヒールを左右に振りながら削ぎ落とします。
Tru-Grindの思想は「研ぎを数字に還元して再現する」ことにあります。40/40が出せたら、そのときのプラットフォーム角度とアームの位置を、ユーザーガイド付属の記録表に書き留めておいてください。ガウジの柄に直接書いておくのも確実です。次回は、探り直さずに同じ刃に戻れます。
ツールホルダーでは研げないのか
結論から言うと、Tru-Grindのツールホルダーで40/40そのものを作るのは想定されていません。ツールホルダー式の治具は、ツールを一定の姿勢で保持して円弧を描かせる仕組みです。40/40が求めているのは、その逆の直線だからです。
海外でも「Oneway Vari-Grindでは40/40は作れない」というのが長らく定説でした。近年は3インチ突き出しの専用セットアップブロックなど、治具で40/40に近づける製品も出てきていますが、いずれの方式でもトップのプロファイル出し(手順1)はプラットフォームで手作業というのは共通しています。
つまり治具とプラットフォームは、どちらが優れているという話ではありません。治具は「一度作った形を、正確な角度で維持する」ため。プラットフォームは「形そのものを作る」ため。Tru-Grindのシステムに両方が用意されているのは、そういう役割分担があるからです。


得意なこと、苦手なこと
40/40を紹介する記事の多くは、その切れ味を絶賛して終わります。ですが実際に導入するなら、できないことを先に知っておくほうが役に立ちます。
得意なこと
- お皿など深さがない作品
- ボウル外形の荒取りから成形まで(プッシュカット)。大量に落としながら、いい面を残せる
- ボウル内側の壁面 ― ただしカーブの手前まで
- 内壁をウイングでシアに切る仕上げカット。ベベルの押し付け圧が小さく、非常にきれいな面が出る
- スピンドルワークでの荒取り(ピーリングカット)と端木口の仕上げ
- テノンのダブテール角の削り出し。道具を持ち替えずにできる
苦手なこと
- ボウルの内底とカーブしているところ。40度ではベベルが物理的に届きません
- 外形のシアスクレイピング。ウイングが短いため向きません
- 先端が尖っているため「尖りすぎ」と感じる人もいます(45/45を選ぶ人も少なくありません)
- 樹種によっては神経質。左手の押さえどころを切り替える繊細さが要求されます
海外のターナーの多くは、40/40を「万能の一本」ではなく、あるべき刃物のひとつとして使っています。よくあるのは、外形と内側の壁面までを40/40で、トランジションから内底にかけては60〜70度のガウジ(いわゆるボトムフィーダー)に持ち替える、という組み立てです。
逆に言えば、40/40だけを一本用意して「これで全部やろう」とすると、必ずボウルの内底で行き詰まります。
試してみるには
40/40は、既存のガウジを研ぎ直すことで試せます。ただし形状出しの段階でかなりの量の鋼材を落とすことになるので、いきなり新品の高価なガウジに手を付けるのはおすすめしません。
- 研ぎ減って短くなった古いガウジを一本潰してみるのが、いちばん現実的な入口です
- フルート形状を確認してください。パラボリックまたは楕円が理想。U字フルートは避ける
- 形状出しには時間がかかります。焼きが戻らないよう、こまめに冷ましながら進めてください
- 研ぎ上がったら、まずはボウルの外形の荒取りから試すのがわかりやすいと思います。従来の研ぎとの差がいちばんはっきり出るところです
研磨作業では必ず保護メガネを着用してください。また、研ぎ直したツールは切削の挙動が変わります。とくに40/40は従来のグラインドより体の構えが15度ほど変わるといわれます。最初はゆっくりした回転数で、材から少しずつ当てて感触を確かめてください。
まとめ
40/40グラインドは、「40度のベベル」と「40度に後退したまっすぐなウイング」という、たった2つのルールでできた形状です。生産現場で速く・きれいに・疲れずに削るために磨かれた形なので、荒取りの効率と仕上がりの面質を両立します。
40/40は深さのない作品であれば、非常に相性がいい形状です。特にお皿をメインで制作している方は強い味方になるでしょう。
一方で、ボウル形状には不向きなケースがあります。ボウルの内底を削れないからです。その場合40/40は万能の研ぎ形状ではなく、ほかの研ぎ方の刃物と組み合わせて使う前提の道具です。そこを理解した上で使えば、手持ちのガウジ一本を研ぎ直すだけで、削り味がはっきり変わるのを体験できるはずです。
日本ではまだ試している人の少ない研ぎ方です。もし挑戦されたら、ぜひ感想を聞かせてください。
参考にした資料
- Craft Supplies USA「Mastering the 40/40 Grind: The Ultimate Guide to Sharpening and Technique」
- Turn A Wood Bowl(Kent Weakley)「40-40 Bowl Gouge Grind (Shape, Sharpen, Use)」
- Stuart Batty 本人による解説動画(40/40グラインド、ボトムボウルグラインド、ネガティブレイクスクレイパー)
- American Association of Woodturners フォーラムの各スレッド(40/40 vs Swept-back Grind ほか)